
CPE Filament für Voron Drucker von Fillamentum

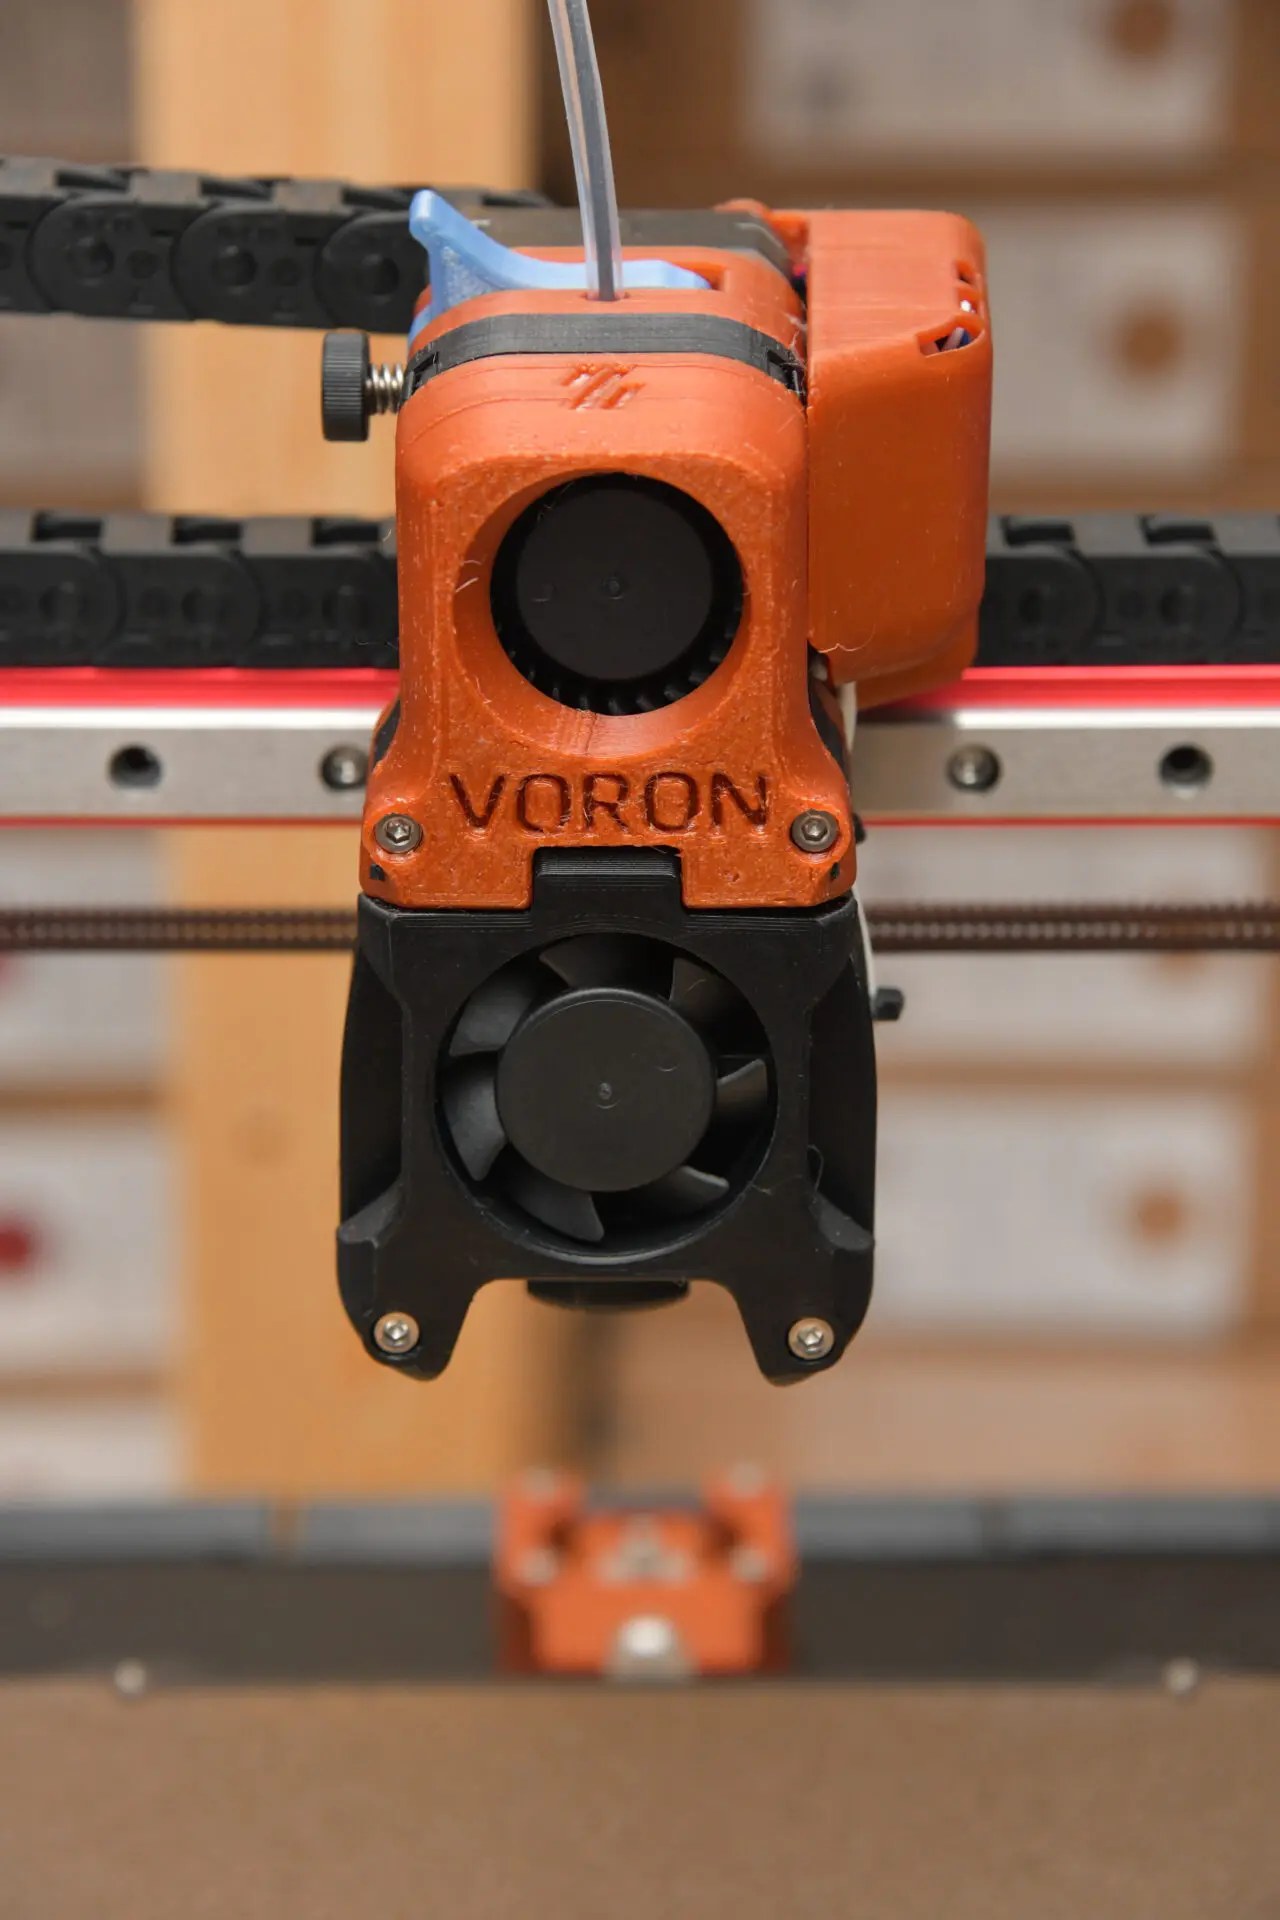
Voron Drucker gelten in der Maker Szene als schnell und gut dokumentiert. Die Druckteile bestehen meist aus ABS oder ASA. Ein Händler aus Israel hat nun Filament von Fillamentum ausprobiert, das in der Voron Dokumentation so nicht vorgesehen ist: CPE HG100, ein modifiziertes PETG. Das Projekt hat das Unternehmen in einem Blogbeitrag zu RavMeimad vorgestellt.
Inhaltsverzeichnis
Voron Drucker und LDO Kits
Hinter dem Projekt steht Laila Benzion, Inhaber von RavMeimad. Das Unternehmen vertreibt in Israel 3D Drucker und Zubehör. Dazu gehört der Voron, den die Voron Design Group entwickelt hat. Alle Modelle und Dokumente sind frei verfügbar (Open Source), jeder kann den Drucker also nachbauen und verändern.
Laut Fillamentum war der Aufbau früher mühsam, weil jedes Teil einzeln bestellt werden musste. Inzwischen gibt es Bausätze. Am bekanntesten ist laut dem Beitrag LDO Motors, mit dem Benzion für den lokalen Markt zusammenarbeitet.
ABS und ASA als Standard
Die Voron Dokumentation empfiehlt für gedruckte Teile vor allem ABS und ASA. Beide Materialien halten höhere Temperaturen aus. Das ist wichtig, weil Teile in der Nähe von Heizbett und Druckraum warm werden.
Benzion hat nach eigener Aussage acht Voron Drucker mit Fillamentum ASA und ABS gebaut. Der erste bestand aus ASA in der Farbe Vertigo Grey. Mit den Ergebnissen sei er zufrieden gewesen. Wer ABS selbst testen möchte, findet bei Amazon zum Beispiel eSun ABS+ 1 kg.
CPE HG100 als Alternative
Normales PETG gilt für Voron Teile als ungeeignet. Die Dokumentation nennt die geringe Temperaturbeständigkeit als Grund. Benzion wollte prüfen, ob CPE HG100 diese Lücke schließt. Seine Annahme laut Blogbeitrag: Die Glasübergangstemperatur (der Bereich, in dem das Material weich wird) liegt höher und die mechanischen Eigenschaften sind besser als bei PETG.
Als Vorteile gegenüber ABS und ASA nennt er zwei Punkte. CPE verzieht sich nicht und lässt sich auf einem Drucker mit offener Kammer verarbeiten. Dazu kommen die Farben. Genutzt wurden Caramel Brown Metallic, UFO Blue Metallic und Black Soul. Der Nachteil ist der höhere Preis.
Laut Beitrag hat der Test funktioniert. Messwerte zu Wärmeformbeständigkeit oder Langzeitverhalten nennt Fillamentum nicht. Wie sich CPE im Dauerbetrieb bei geheiztem Gehäuse schlägt, bleibt damit offen. Einen Überblick über die Eigenschaften der Fillamente gibt ein Vergleich mit 22 Filamenten. Zum Hersteller selbst lohnt der Blick auf das tschechische Filament Label.
Alternativen und vergleichbare Produkte
Für technische Druckteile in Voron Qualität gibt es weitere Filamenthersteller.
ASA und PETG Filamente von Polymaker: Das Sortiment deckt Standard und technische Materialien ab. ASA ist dort der naheliegende Ersatz für ABS bei Voron Teilen.
PETG und ASA Filamente von Prusament: Prusa Research fertigt Filament in eigener Produktion. Die Linie umfasst ebenfalls ASA und PETG.
Stimmen aus der Community und erste Einschätzungen
Zu CPE HG100 gibt es öffentliche Erfahrungsberichte, aber keine, die sich direkt auf Voron-Drucker beziehen. Kritisch fällt ein Thread aus: Der Verfasser fasst seine Erfahrungen mit dem Material zusammen und rät laut Titel vom Kauf ab. Die Gründe sollte man im Original nachlesen, weil sie sich nicht ohne Weiteres auf einen Voron mit Gehäuse übertragen lassen. Ein älterer Beitrag zeigt, dass Einsteiger das Material nicht auf Anhieb sauber verdrucken. Dort bittet jemand um Hilfe bei den Druckeinstellungen.
Auf YouTube sind die Einschätzungen vorsichtiger. Der Kanal Practical Printing nennt sein Video ausdrücklich „Not a Review“ und versteht es als ersten Eindruck. Ein weiteres Video zeigt erste Drucke auf einem Rat Rig V-Core Pro, also einem ebenfalls offenen CoreXY-Drucker. Ob CPE HG100 im Voron-Umfeld ABS und ASA ersetzen kann, lässt sich aus diesen Quellen nicht sicher beantworten. Sie liefern aber Anhaltspunkte, worauf man beim Einstellen achten sollte.
Persönliches Fazit
Aus meiner Sicht ist die Idee plausibel. Ein Material mit höherer Wärmeformbeständigkeit als PETG ohne das Verzugsproblem von ABS ist für Maker mit offenem Drucker interessant. Der Blogbeitrag bleibt aber dünn: Es fehlen Temperaturwerte und Erfahrungen aus dem Dauerbetrieb. In der Praxis bei meinen Kunden zählt bei Bauteilen nahe an Heizquellen genau das. Ich würde CPE daher für Optik und unkritische Teile testen und bei den Teilen am Heizbett vorerst bei ASA bleiben.


Kommentare