
Kleben von 3D gedruckten Bauteilen, Leitfaden von BigRep

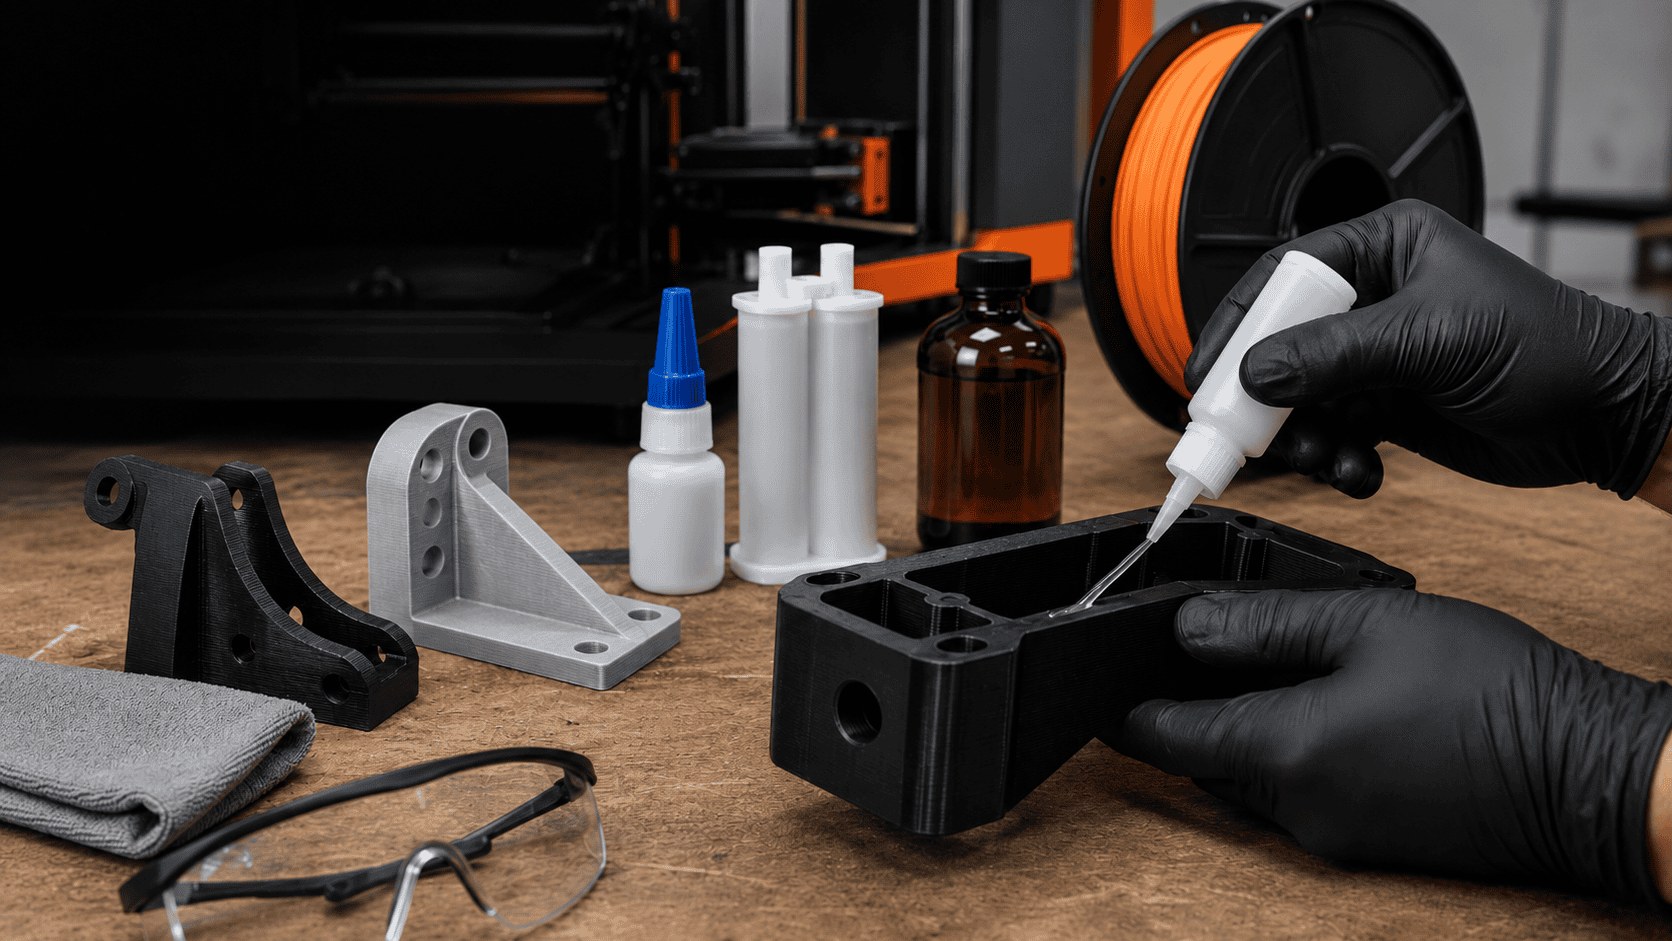
BigRep hat einen Leitfaden zum Kleben von 3D gedruckten Bauteilen veröffentlicht. Die zentrale Aussage lautet: Den einen besten Kleber gibt es nicht, weil sich PLA, PETG, ABS, Nylon und TPU beim Verbinden unterschiedlich verhalten. Auch beim Großformatdruck müssen manche Teile geteilt werden, etwa wegen des Bauraums, des Transports oder der späteren Montage. Der Leitfaden des Herstellers versteht sich dabei als Sammlung von Startpunkten und nicht als feste Regel.
Inhaltsverzeichnis
Die Materialwahl bestimmt den Kleber
PLA, PETG, ABS, Nylon und TPU sind alle Thermoplaste. Trotzdem reagieren sie unterschiedlich auf Klebstoffe. Manche lassen sich mit gängigen Produkten verbinden. Andere brauchen Klebstoffe, die für den jeweiligen Polymertyp entwickelt wurden.
Laut BigRep sollte die Auswahl bei drei Fragen beginnen: Aus welchem Material besteht das Teil. Wie ist die Fuge gestaltet. Was muss die fertige Baugruppe leisten. Ein Schaumodell braucht nur genug Halt. Eine Vorrichtung oder ein Gehäuse muss dagegen Last, Vibration, Wärme oder Feuchtigkeit aushalten.
Klebeflächen richtig vorbereiten
Staub, Fett und lose Partikel verhindern, dass der Klebstoff auf dem Druckteil haftet. Beide Flächen werden deshalb gereinigt. Das Reinigungsmittel muss zum Polymer und zum Klebstoff passen. Ein Lösungsmittel ist nicht automatisch für jedes Filament unbedenklich.
Leichtes Anschleifen gibt dem Kleber mehr Grip. Das gilt besonders bei sehr glatten Oberflächen und bei kohlefaserverstärkten Materialien. Dort empfiehlt der Leitfaden, die Fläche bis auf frisches Material abzuschleifen und den Schleifstaub danach zu entfernen.
Vor dem Kleben steht eine Probemontage. Sie zeigt Spalte und schlechte Ausrichtung. Bei großen Teilen kann ein kleiner Versatz an einem Ende zu einem deutlichen Problem am anderen werden. Außerdem lässt sich so klären, wo Zwingen oder Passstifte nötig sind.
Empfehlungen für gängige Materialien
PLA und PETG
Für PLA nennt BigRep Cyanacrylat (Sekundenkleber) als Ausgangspunkt. Es funktioniert bei kleinen und passgenauen Fugen und härtet schnell aus. Epoxidharz eignet sich bei größeren Fugen mit etwas Spalt oder wenn mehr Zeit zum Positionieren nötig ist. Eine Einschränkung liegt oft im Material selbst: PLA ist vergleichsweise spröde. Die Klebestelle kann stark sein und das Teil direkt daneben trotzdem brechen.
PETG gilt im Leitfaden als eines der unkomplizierteren Materialien. Es hat eine gute Maßhaltigkeit und lässt sich mit denselben zwei Kleberfamilien verbinden. Mehr zu den Eigenschaften steht in diesem Beitrag zu PETG Filament. Bei höheren Einsatztemperaturen müssen Kleber und Polymer geprüft werden.
ABS und ASA
Bei ABS und ASA gibt es eine Besonderheit: das Lösungsmittelschweißen. Ein passendes Lösungsmittel weicht die Kontaktflächen an. Sie verschmelzen beim Verdunsten. Mit Aceton lassen sich laut BigRep sehr saubere und fast fugenlose Verbindungen erzeugen. ASA ist ähnlich zu behandeln und UV beständiger. Das macht es für Außenanwendungen besser geeignet.
Aceton ist leicht entzündlich und erzeugt Dämpfe. Die Methode wird zuerst an Restmaterial getestet.
Nylon wie PA12 und PA6/66
Bei Nylon gibt es keine einfache Regel. Die Rezepturen unterscheiden sich und das Verhalten ändert sich mit Feuchte und Füllstoffen. Der Leitfaden nennt Zweikomponenten Polyurethan, Strukturacrylate und ausgewählte Cyanacrylat oder Epoxidsysteme. Entscheidend ist, dass Polyamid im Datenblatt ausdrücklich als Untergrund aufgeführt ist. Ein Kleber, der bei PLA funktioniert hat, ist kein Beleg.
Nylon nimmt Feuchtigkeit auf. Der Zustand des Teils spielt beim Kleben deshalb mit. Bei Baugruppen mit Dauerlast sollte die Verbindung unter praxisnahen Bedingungen getestet werden und nicht nur kurz nach dem Aushärten.
Kohlefaser und TPU
Bei PA12 CF mit 10 Prozent Kurzkohlefaser liegt der Unterschied in der Oberfläche. Eine zähe Außenhaut muss weg. Der Kleber richtet sich weiter nach dem Polyamid darunter und nicht nach der Faser.
TPU bringt ein anderes Problem mit. Das Teil biegt und dehnt sich und der Kleber muss die Bewegung mitmachen. BigRep nennt flexible Polyurethankleber und flexible Sekundenkleber als Kategorien. Als Referenz führt der Hersteller die Bruchdehnung seines TPU 98A von 450 Prozent an. Die Verbindung sollte mit derselben Bewegung getestet werden wie im Einsatz.
Fugenform ist so wichtig wie der Kleber
Ein starker Klebstoff gleicht eine schlechte Fuge nicht aus. Eine einfache Stoßfuge ist leicht zu modellieren. Sie bietet dem Kleber aber wenig Fläche. Bessere Varianten sind Überlappungen oder Stufen sowie Schwalbenschwänze. Auch Passstifte und Dübel helfen. Sie vergrößern die Kontaktfläche und leiten einen Teil der Last mechanisch ab.
Wichtig ist auch die Lastrichtung. Schäl und Spaltkräfte konzentrieren die Spannung an einer Kante und öffnen die Verbindung von dort aus. Wer die Belastung kennt, kann die Fuge so legen, dass die ganze Fläche arbeitet. Schon im CAD Modell sollte geklärt sein: Passen Zwingen an die Fuge. Richten sich die Teile selbst aus. Ist Platz für überschüssigen Kleber.
Große Bauteile und Aushärtung
Bei großen Baugruppen ist das Ausrichten und Spannen schwieriger. Das Teilegewicht kann die Fuge belasten, bevor der Kleber ausgehärtet ist. Laut Leitfaden lohnt es sich daher, die Reihenfolge zu planen und in Stufen zu verkleben. Hilfreich sind temporäre Stützen und Vorrichtungen. Mehr Kleber macht die Verbindung nicht stärker. Zu viel Material erschwert die Ausrichtung und härtet womöglich nicht wie vorgesehen aus. Es gelten Menge und Schichtdicke des Klebstoffherstellers.
Bei der Aushärtung unterscheidet BigRep drei Begriffe. Die Verarbeitungszeit ist die Zeit zum Positionieren. Die Handhabungszeit nennt den Moment, ab dem die Baugruppe bewegt werden darf. Die Endfestigkeit wird erst nach der vollen Aushärtung erreicht. Bei tragenden Baugruppen darf die Handfestigkeit nicht mit der Endfestigkeit verwechselt werden.
Sicherheit bei Klebstoffen und Lösungsmitteln
Cyanacrylat verklebt Haut sehr schnell und die Dämpfe reizen Augen und Atemwege. Epoxidharze können die Haut reizen oder sensibilisieren. Lösungsmittel wie Aceton brauchen gute Belüftung und Abstand zu Zündquellen. Die Hinweise des Klebstoffherstellers zur Schutzausrüstung gelten in jedem Fall.
Persönliches Fazit
Aus meiner Sicht ist der Leitfaden vor allem deshalb nützlich, weil er die Klebermarke nicht in den Mittelpunkt stellt. In der Praxis bei meinen Kunden scheitern Verbindungen selten am Produkt. Meist liegen schmutzige Flächen, fehlende Probemontage oder eine Stoßfuge ohne Führung zugrunde. Beim Nylon wäre ich noch vorsichtiger als der Text. Ein Datenblatt mit Polyamid als Untergrund ersetzt keinen Versuch mit dem echten Bauteil unter echter Last. Für Prototypen aus PLA oder PETG reicht der Einstieg mit Cyanacrylat oder Epoxid dagegen meist aus.


Kommentare