
Support Removal bei Großformatdrucken: Tipps von BigRep

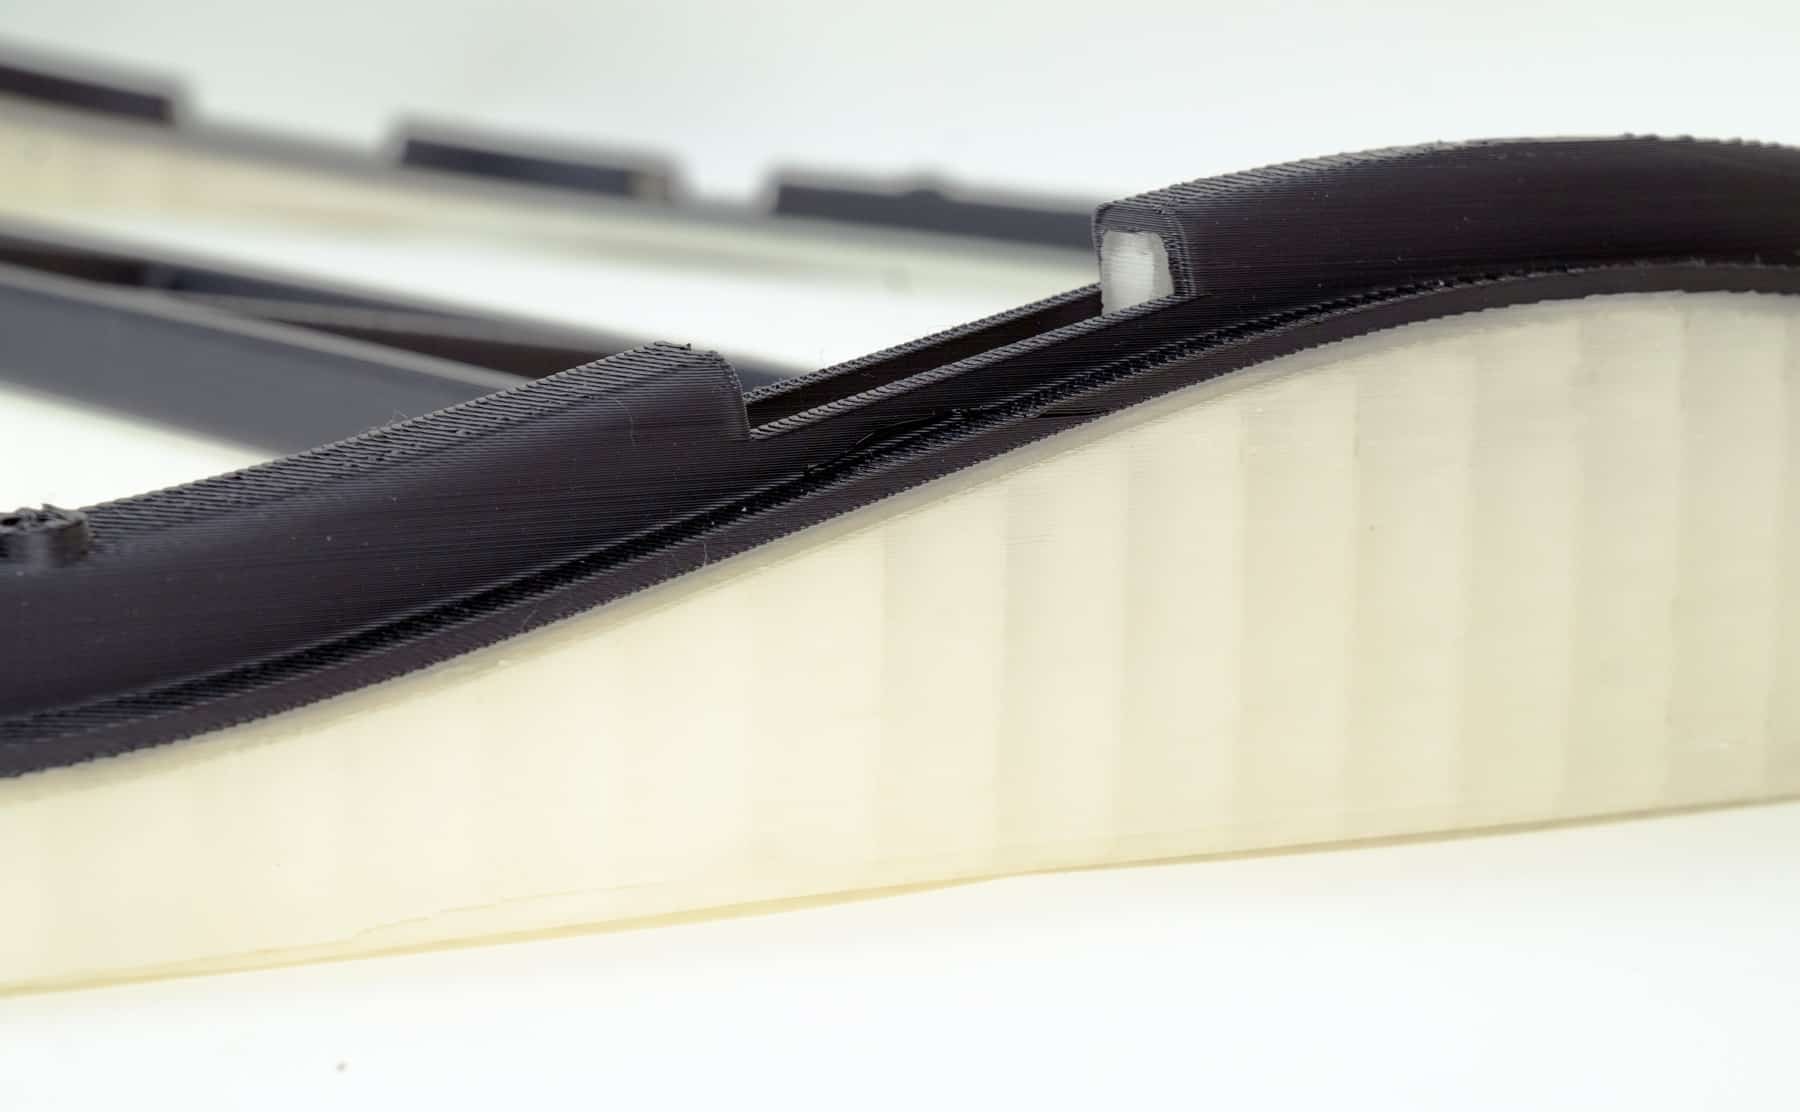
Der Großformatspezialist BigRep hat einen ausführlichen Leitfaden zum Entfernen von Stützstrukturen veröffentlicht. Er richtet sich an Anwender, die große FFF Bauteile (Fused Filament Fabrication, Schmelzschichtverfahren) drucken. Die Kernaussage lautet: Support Removal beginnt nicht an der fertigen Druckplatte, sondern bei Ausrichtung, Konstruktion und Slicing. Laut dem Beitrag vom 27. Oktober 2026 ist der einfachste Support der, der gar nicht erst gedruckt werden muss.
Inhaltsverzeichnis
Support beginnt vor dem Druck
Bei großen Bauteilen summiert sich die Stützmenge schnell. Dazu kommen größere gestützte Flächen und Innenbereiche, die nach dem Druck schwer erreichbar sind. Ein mehrtägiger Druck mit unnötigem Support kostet laut BigRep nicht nur Nacharbeit, sondern auch Material und Maschinenzeit.
Die Ausrichtung des Teils ist der erste Hebel. Eine bessere Orientierung kann die gestützte Fläche verkleinern und die Stützen auf leichter erreichbare Seiten verlegen. Die Variante mit den wenigsten Stützen ist aber nicht automatisch die beste. Mechanische Eigenschaften, Bauhöhe, Druckzeit und Oberflächenqualität hängen ebenfalls an der Lage im Bauraum.
Der zweite Hebel ist die Konstruktion. BigRep nennt Fasen statt waagerechter Absätze, selbsttragende Winkel und umgestaltete Innenkanäle. Auch Rippen können Support ersetzen, wenn sie Teil des fertigen Bauteils werden. Bei sehr großen Komponenten kann zudem das Teilen des Bauteils sinnvoll sein. In der Praxis bedeutet das: Stützstrategie gehört in das Design for Additive Manufacturing (DfAM) und nicht erst ins Slicing.
Breakaway oder lösliche Stützen
Breakaway Stützen werden mechanisch abgetrennt. Lösliche Stützen werden in Wasser aufgelöst. Welche Variante passt, hängt laut dem Leitfaden von Material, Geometrie, Zugänglichkeit und Druckeraufbau ab. Keine der beiden ist automatisch besser.
Breakaway eignet sich für gut zugängliche Geometrie und große einfache Außenflächen. Das Risiko liegt im Beschädigen des Teils. BigRep rät, zugängliche Bereiche schrittweise zu entfernen und nicht einen großen zusammenhängenden Stützblock auf einmal abzureißen. Dünne Wände sollten nicht als Hebel dienen. Wenn eine Stütze nicht sauber trennt, soll sie eher geschnitten oder getrimmt werden als mit mehr Kraft gelöst.
Lösliche Stützen helfen bei Hohlräumen, komplexen Kanälen und empfindlichen Strukturen. Sie brauchen aber ein Dualextrusionssystem: ein Extruder druckt das Modellmaterial und der andere das Stützmaterial. Als Beispiel für ein großformatiges System mit zwei SMX Extrudern nennt BigRep den VIIO 250. Wer sich für den Hintergrund der Dualextrusion interessiert: Die Anleitungen für den Großformatdruck von BigRep sind dafür ein guter Einstieg.
BVOH: Kompatibilität und Trocknung
BVOH ist das wasserlösliche Stützmaterial von BigRep. Es passt nicht zu jedem Modellmaterial. Im Beitrag werden rPLA, rPETG, PA6/66, HI-TEMP CF und PLX empfohlen. Möglich ist es außerdem mit PRO HT und TPU 98A. Die FAQ im selben Leitfaden nennt dagegen ASA und PLX als empfohlene Paarungen. Die Angaben weichen also leicht ab. Vor einem Projekt lohnt sich die direkte Rückfrage beim Hersteller. Für ASA als Druckmaterial gibt es eine eigene Materialseite.
Die Auflösezeit hängt von Teilegeometrie, Stützgeometrie, Slicing Einstellungen sowie Wassertemperatur und Wasserbewegung ab. Wärmeres Wasser und Bewegung beschleunigen den Vorgang. Ein großes Teil braucht aber nicht automatisch proportional länger. Dünne und freiliegende BVOH Stützen lösen sich anders als tiefe und dicht gepackte Strukturen in einem kleineren Teil. Entscheidend ist, wie leicht das Wasser an das Material kommt.
Wichtig ist auch die Vorbereitung. BVOH ist stark hygroskopisch (es nimmt Feuchtigkeit aus der Luft auf) und muss deshalb vor dem Druck trocken bleiben. BigRep verweist hierfür auf den hauseigenen Trockenschrank DRYCON. Er vereint laut Hersteller Trocknung, Lagerung und Tempern in zwei Kammern.
Entfernen ohne Schäden und Oberflächenfinish
Für das Entfernen gibt der Leitfaden einige praktische Regeln. Zuerst die zugänglichen Außenbereiche freilegen. Das Teil dabei abstützen und Kraft nicht über dünne Wände oder Rippen leiten. Bei Innenstützen die Reihenfolge vorher planen, denn ein unscheinbarer Stützabschnitt kann zugleich Zugang oder Stabilität liefern.
Nach dem Entfernen ist die Oberfläche selten fertig. Typisch sind laut BigRep Spuren der Kontaktschicht, raue Texturen, kleine Stützreste und Fäden. Je nach Material und Anwendung kommen Trimmen, Entgraten, Schleifen, kontrolliertes Glätten oder lokale Wärmebehandlung infrage.
Ein Heißluftföhn kann Fäden und sichtbare Spuren reduzieren. Er ist aber kein Werkzeug, um Stützen zu erweichen und zu lösen. Zu viel lokale Wärme verformt das Bauteil selbst. Eine Übersicht zum industriellen 3D Druck zeigt, wie solche Nachbearbeitungsschritte in größere Workflows passen.
Alternativen und vergleichbare Produkte
Für großformatigen FFF Druck gibt es neben BigRep weitere Anbieter. Konkrete Modelle und Stützmaterialien sollten jeweils direkt beim Hersteller geprüft werden.
Großformat Drucker von Modix: Modix baut FFF Drucker mit großem Bauraum. Die Produktlinie ist eine Option für Anwender, die ebenfalls große Bauteile ohne Teilung drucken wollen.
Persönliches Fazit
Aus meiner Sicht ist der Leitfaden vor allem eine nüchterne Erinnerung an Dinge, die in der Praxis oft zu spät kommen. Bei großen Teilen entscheidet sich die Nacharbeit tatsächlich in Orientierung und Konstruktion. Das sehe ich bei Kundenprojekten regelmäßig: Wer vor dem Druck über Zugang und Entfernreihenfolge nachdenkt, spart hinterher Stunden. Löslicher Support ist ein gutes Werkzeug für Innenbereiche. Die Materialpaarung und die abweichenden Angaben zur Kompatibilität würde ich aber immer vorab klären. Dass der Beitrag am Ende auch eine Beratungsanfrage anbietet, ist bei einem Herstellertext erwartbar. Die Hinweise selbst sind herstellerunabhängig brauchbar.


Kommentare