
Bambu Lab H3C: Toolchanger mit neun Werkzeugköpfen

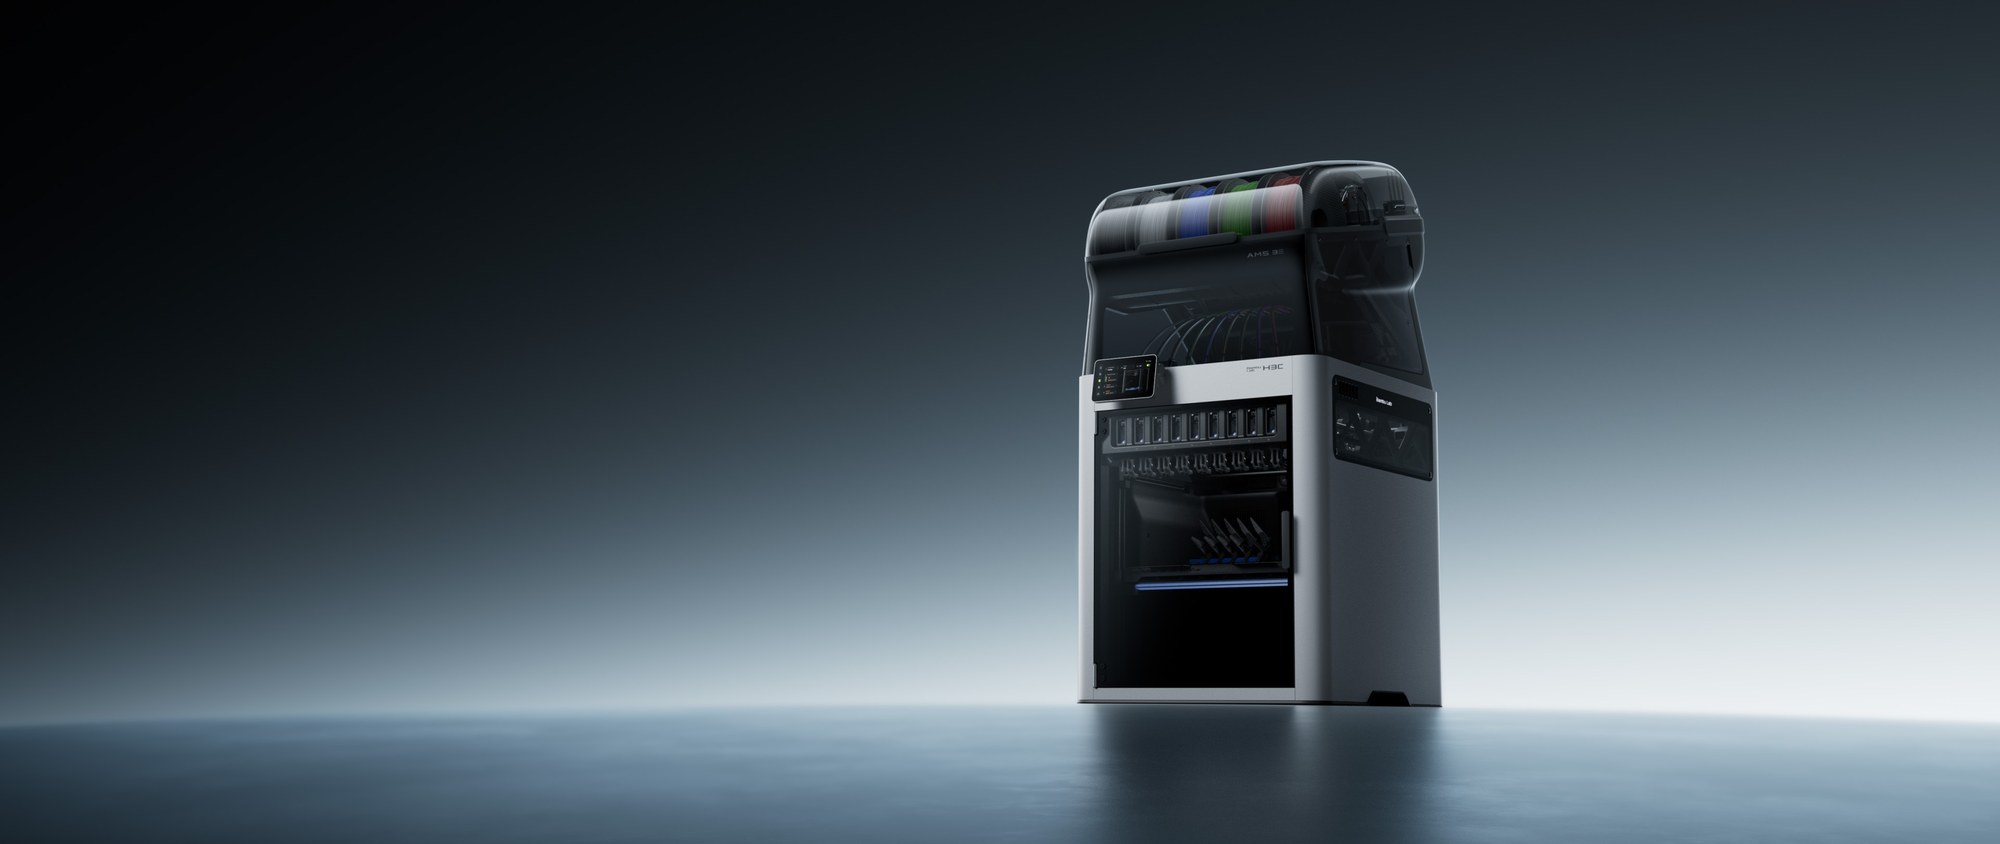
Bambu Lab hat mit dem H3C seinen ersten echten Toolchanger vorgestellt. Ein Toolchanger ist ein 3D Drucker, der nicht das Filament wechselt, sondern ganze Werkzeugköpfe. Der H3C hat neun solcher Köpfe mit je einer eigenen Filamentführung und ein fest verbautes Materialsystem namens AMS 3H. Damit entfällt das Zurückspulen des Filaments bei jedem Material oder Farbwechsel.
Dieser Hintergrundbericht geht die Technik Schritt für Schritt durch. Er ordnet ein, was der H3C gegenüber dem Vorgänger H2C verbessert und wo die Grenzen liegen. Das gilt besonders für den Platzbedarf in der Höhe und den Materialverbrauch des Reinigungsturms.
Kurzüberblick: Die wichtigsten Daten
Neun unabhängige Werkzeugköpfe mit eigener Filamentführung
Werkzeugwechsel im Schnitt etwa 10 Sekunden inklusive Reinigungsturm (mechanisch oft unter 6 Sekunden)
Gewicht leer rund 36 kg und voll beladen bis zu 45 kg
Aktiv beheizte Baukammer bis 65 °C und Heizbett bis 120 °C
Fest integriertes AMS 3H für neun Spulen mit aktiver Trocknung auf zwei Plätzen bis 85 °C
Gemischte Düsendurchmesser (0,2 mm bis 0,8 mm) in einem Projekt
Unterstützung für 2,85 mm Filament und weiches TPU mit 75A
Zwei Kameras: Frontkamera und Birdseye Kamera
Inhaltsverzeichnis
Der Sprung zur Toolchanger Technologie
Bisherige Bambu Lab Drucker wie der X1 oder die P1 Serie schleusen ihr Filament über ein AMS (Automatic Material System) durch einen einzigen Extruder. Bei jedem Wechsel wird das alte Material zurückgezogen und das neue nachgeladen. Der H3C geht einen anderen Weg. Jeder der neun Köpfe bleibt mit seinem Material geladen und wird bei Bedarf an die Druckposition gesetzt.
Der Hersteller gibt für den Wechsel konservative 6 Sekunden an. Gemessen wurden in der Praxis etwa 10 Sekunden inklusive der Bewegungen zum Reinigungsturm. Das lohnt sich vor allem bei Multimaterial Drucken mit tausenden Wechseln. Der Drucker war zuvor mit einem Teaser zum Werkzeugwechsler angekündigt worden.
Auch die Mechanik profitiert. Das Filament wird nicht mehr ständig vor und zurück geschoben. Das verringert die Belastung des Materials und soll die Zuverlässigkeit im Dauerbetrieb erhöhen. Die Präzision des Wechselsystems verhindert laut Hersteller Artefakte durch ungenaue Positionierung. Im Subreddit gibt es dazu einen Vorstellungsbeitrag mit dem Titel „Nine tools in one printer“.
AMS 3H: Integration und Kapazität
Das AMS 3H ist beim H3C kein optionales Zubehör. Es sitzt fest verbaut auf der Oberseite der Maschine und nimmt neun Filamentspulen auf. Das spart Stellfläche gegenüber externen AMS Lösungen.
Ein praktischer Punkt ist die bessere Spulenkompatibilität. Weil das Filament nicht zurückgespult wird entfällt die Abhängigkeit vom Grip der Spulenränder. Pappspulen oder sehr schmale und schwere Spulen sind damit kein Problem mehr. In früheren Systemen führten sie oft zu Fehlermeldungen.
Das Filament läuft über neun unabhängige Pfade direkt zu den Werkzeugköpfen. Sieben Plätze haben sogenannte Bypassführungen. Damit lässt sich Filament ohne PTFE Schläuche laden. Das hilft bei spröden oder sehr weichen Materialien.
Durch die feste Verbauung ist das System besser vor Staub geschützt. Magnetische Seitenfenster am AMS geben bei Wartungsarbeiten schnellen Zugriff auf Mechanik und Schläuche. Neun Spulen erlauben Projekte weit über den üblichen Vierfarbdruck hinaus.
Aktive Trocknung und Materialmanagement
Im AMS 3H steckt eine aktive Trocknung. Zwei der neun Plätze (Position 6 und 8) sind mit einer Kunststoffhaube abgedeckt und beheizt. Dort kann Filament bis zu 85 °C getrocknet werden. Das sind 20 Grad mehr als beim bisherigen AMS 2 Pro.
Das ist wichtig für hygroskopische Materialien wie Nylon oder Polycarbonat. Sie nehmen Feuchtigkeit aus der Luft auf und müssen trocken bleiben um sauber zu drucken. Das AMS 3H wird dafür mit einem zusätzlichen Stromkabel direkt am Drucker angeschlossen. Getrocknet werden kann vor und während des Drucks. Während des Drucks wird die Temperatur aus Sicherheitsgründen leicht reduziert.
Bambu Lab Filamente erkennt der Drucker automatisch per RFID Chip. Farben und Materialeigenschaften werden mit dem Slicer abgeglichen. Für Fremdhersteller gibt es in der Smartphone App eine Filament Bibliothek. Restmengen werden dort softwareseitig berechnet und angezeigt. So lässt sich vor dem Start prüfen ob das geladene Material für das Projekt reicht.
Düsendurchmesser mischen
Eine der auffälligsten Neuerungen betrifft Bambu Studio. Dort können einem Projekt Werkzeuge mit verschiedenen Düsen zugewiesen werden. Möglich sind 0,2 mm 0,4 mm 0,6 mm und 0,8 mm. Das Mischen der Durchmesser war bisher fast nur industriellen Maschinen vorbehalten.
Ein typisches Beispiel: Die sichtbare Außenhaut entsteht mit 0,2 mm für feine Details. Infill und Stützstrukturen übernimmt eine 0,8 mm Düse. Der Kopf mit der großen Düse fährt dann schnell durch die inneren Strukturen. Das verkürzt die Gesamtdruckzeit deutlich.
Die installierten Hotends erkennt der Drucker automatisch über QR Codes und Kameras. Der Slicer berechnet die Abhängigkeiten der Schichthöhen selbst und passt den Fluss an. Ein Demonstrationsmodell ist eine Uhr: Das Gehäuse entstand mit einer 0,4 mm Düse. Zifferblatt und feine Beschriftung kamen mit 0,2 mm für maximale Schärfe.
In der Praxis bedeutet das mehr Spielraum bei der Abstimmung von Bauteilen. Details bleiben scharf und die Druckzeit sinkt. Das ist auch für Kleinserien interessant.
2,85 mm Filament und weiches TPU
Der Marktstandard liegt bei 1,75 mm. Der H3C unterstützt über spezielle Werkzeugköpfe aber auch 2,85 mm. Ab Werk wird er mit einem Kopf ausgeliefert der für 2,85 mm TPU mit einer Shorehärte von nur 75A optimiert ist.
Solch weiches Material lässt sich mit 1,75 mm kaum zuverlässig fördern. Es knickt im Förderweg zu leicht ein. Der größere Durchmesser und der kurze direkte Weg im Werkzeugkopf ändern das. Nach Herstellerangaben lässt sich 75A TPU im H3C so einfach verarbeiten wie normales PLA.
Als Beispiel dient ein funktionaler Schuh. An kritischen Stellen kommt weiches 75A TPU zum Einsatz und die Sohle besteht aus härterem 95A TPU. Geladen wird über die Bypassführungen des AMS 3H. So gibt es keine Reibung in langen Schläuchen.
Bambu Lab hat angekündigt das Sortiment an 2,85 mm Flexfilamenten auszubauen. Dazu sollen auch schaumartige Materialien gehören. Interessant ist das für Prototypen in der Schuhbranche und für technische Dichtungen.
Performance im Vergleich zum H2C
Gegenüber der Vorgängergeneration H2C legt der H3C in fast allen Werten zu. Die Eilgangfahrt steigt von 1000 mm/s auf 1400 mm/s. Das entspricht einem Plus von 39 %. Mehr ist es bei der Beschleunigung: Im Druckbetrieb erreicht der H3C 20.000 mm/s². Der H2C kommt auf 8000 mm/s². Das ist ein Plus von 134 %. Bei Leerfahrten sind bis zu 25.000 mm/s² möglich.
Auch die Druckgeschwindigkeiten bei Außenwänden und Infill wurden angehoben. Teilweise geht es um bis zu 150 % nach oben. Ein Grund ist der schlankere und agilere Druckkopf. Er erlaubt trotz der Toolchanger Mechanik hohe Dynamik. Zum Konzept passt auch der H2C mit Vortek Wechselsystem, das den Vorgänger geprägt hat.
In einem Testlauf mit einem achtfarbigen Modell war der H3C über drei Stunden schneller als vergleichbare Highend Systeme der Konkurrenz. Die Zeitersparnis kommt nach dieser Darstellung weniger aus den Verfahrwegen. Sie kommt vor allem aus den schnellen Werkzeugwechseln. Für zeitkritische Projekte und Kleinserien ist das der entscheidende Punkt.
Reinigungsturm und Abfallvermeidung
Multimaterial Druck erzeugt Abfall. Bei der X1 und P1 Serie sind das die bekannten Filamentklumpen („Poop“) die aus dem Drucker geworfen werden. Der H3C hat diese Klumpen nicht. Stattdessen nutzt er einen Reinigungsturm. Er stabilisiert den Filamentfluss nach einem Werkzeugwechsel und streift Reste aus der Düse ab.
Die Größe des Turms hängt von der Zahl der Wechsel pro Schicht und der Modellhöhe ab. Bei sehr vielen Farben wird der Turm massiv. Bei acht Farben pro Schicht kann er mehr wiegen als das eigentliche Modell. Das ist ein Kritikpunkt.
Im Vergleich mit der Pelletlösung von Prusa ist Prusa bei der Abfallmenge im Vorteil. Die Pellets verbrauchen deutlich weniger Material als ein voller Turm. Der H3C hält dagegen mit höherer Oberflächenqualität und weniger Risiko durch Filamentreste am Modell.
Im Slicer lässt sich der Turm hohl drucken oder es können Schichten übersprungen werden. Das spart Material. Dennoch bleibt der Turm der größte Verbrauchsposten beim mehrfarbigen Druck. Für Aufträge mit vollfarbigen Modellen lohnt sich die Rechnung daher im Einzelfall.
PPS CF und PA12 CF
Der H3C ist nicht nur ein Farbdrucker. Bambu Lab zielt auch auf Engineeringmaterialien. PPS CF ist Polyphenylensulfid mit Kohlefaser. Es gilt als eines der anspruchsvollsten Materialien für Drucker im Endkundenbereich. Es braucht Düsentemperaturen über 300 °C und ein sehr heißes Bett.
Dafür bietet es hohe chemische Beständigkeit und Hitzebeständigkeit sowie große Steifigkeit. Der H3C verarbeitet das Material. Wegen der Sprödigkeit muss es über den externen Spulenhalter geladen werden. Das Ergebnis ist ein Bauteil mit metallischem Klang und guter Formstabilität.
PA12 CF eignet sich für funktionale Teile wie Turbinenräder. Die aktiv beheizte Kammer bis 65 °C verhindert dabei Verzug (Warping). Wer die Eigenschaften von kohlefaserverstärkten Bauteilen kennt weiß wie viel davon an der Kammertemperatur hängt.
Der Toolchanger bringt noch einen weiteren Vorteil. Komplexe Geometrien lassen sich mit speziellem Stützmaterial drucken. Ein Beispiel ist Breakaway Stützmaterial das sich rückstandsfrei entfernen lässt.
Gehäuse, Gewicht und Inbetriebnahme
Das Gehäuse ist in einem hellen Grauton gehalten. Die Seitenfenster des AMS 3H sind magnetisch und lassen sich abnehmen. Das erleichtert die Wartung und gibt Sicht auf den Druck von fast allen Seiten. Die Glastür öffnet bis 180 Grad. Sie schließt sauber ab und hilft bei Geräuschdämmung und Wärmehaltung. Im Inneren führen federgelagerte Kabel und Schläuche die schnellen Bewegungen des Toolchangers mit.
Ein Kritikpunkt ist die Bauhöhe. Das AMS 3H sitzt oben auf dem Drucker. Auf normalen Werkbänken wird es dadurch hoch. Die hinteren Spulenplätze erreicht man unter Umständen nur mit einem Tritthocker. Als Lösung bietet Bambu Lab die „Station L“ an. Das ist ein Möbelstück das den Drucker auf angenehme Arbeitshöhe bringt und Stauraum bietet.
Das Gewicht von bis zu 45 kg beladen verlangt einen sehr stabilen Untergrund. Leer wiegt die Maschine rund 36 kg. Geliefert wird in zwei großen Kartons: einer für die Basismaschine und einer für das AMS 3H. Das Auspacken gelingt am besten zu zweit.
Danach sind nur wenige Transportsicherungen zu entfernen. Kabelbinder am Druckkopf und Schaumstoff unter dem Heizbett gehören dazu. Das Werkzeugrack wird entriegelt. Das AMS 3H wird mit vier Schrauben und zwei Steckverbindungen montiert. Letztere gelten als etwas fummelig aber schnell erledigt. Die Werkzeugköpfe werden von Hand ins Rack gesteckt. Danach startet die automatische Erkennung und ein Assistent führt durch WLAN und Kalibrierung.
Vollautomatische Kalibrierung
Vor dem ersten Druck läuft ein Kalibrierprozess von etwa 35 Minuten. Dabei werden die Docks für die Werkzeuge eingemessen. Jeder Kopf soll präzise gegriffen und abgelegt werden. Dazu kommen aktive Motorgeräuschunterdrückung und Vibrationskompensation für alle Achsen sowie automatische Bettnivellierung.
Ein optionaler „Vision Encoder“ gleicht die Bewegungsgenauigkeit optisch mit der Hardware ab. Für Standarddrucke ist er nicht zwingend nötig. Bei der Flusskalibrierung messen Sensoren die tatsächlich geförderte Filamentlänge und vergleichen sie mit dem Sollwert. So sollen Luftdrucke bei verstopfter Düse oder verhedderten Filament vermieden werden.
All das läuft ohne manuellen Eingriff. Das Display zeigt jeden Schritt und den Zustand der Hardware. Die komplexe Technik wird so auch für Anwender mit wenig technischem Wissen nutzbar.
Zwei Kameras zur Überwachung
Der H3C hat zwei integrierte Kameras. Die Frontkamera zeigt den gesamten Bauraum. Dazu kommt eine Birdseye Kamera direkt über dem Druckbett. Sie ist vor allem für die präzise Positionierung bei Anwendungen wie Plotten oder Zeichnen gedacht.
Im 3D Druckmodus dient sie als zweite Perspektive. Das hilft bei großflächigen Drucken weil sie Details zeigt die von vorn verdeckt sein können. In App und am PC lässt sich schnell zwischen beiden Ansichten umschalten.
Über die Kameras laufen auch KI Funktionen wie die Erkennung von Spaghettifehlern. Bei einem Fehler pausiert der Druck automatisch. Zeitraffer sind möglich und zwei helle LED Leisten leuchten den Bauraum aus. Die Birdseye Kamera erkennt außerdem die Art der Druckplatte und gleicht sie mit dem Slicer ab. Das soll Kollisionen und Haftungsprobleme vermeiden. Bei langen Aufträgen über Nacht oder am Wochenende ist das ein Sicherheitsgewinn.
Software und Assistenten
Mit dem H3C wurden Bambu Studio und das Betriebssystem des Druckers deutlich aktualisiert. Das Touch Display zeigt mehr Informationen an. Dazu zählen die genaue Uhrzeit der Fertigstellung und die Reihenfolge der Werkzeugwechsel.
Neu sind Assistenten direkt am Gerät. Für Wartung wie einen Cold Pull zur Düsenreinigung gibt es Schritt für Schritt Anleitungen mit Bildern und Videos. Beim Wechsel von Werkzeugköpfen oder Hotends erkennt der Drucker das neue Bauteil per Kamera oder QR Code. Die Daten werden automatisch mit dem Slicer synchronisiert.
Fehlermeldungen sind präzise formuliert. Oft bieten sie direkt einen QR Code zu weiteren Informationen im offiziellen Wiki an. Wer Wert auf Datenschutz legt kann den LAN Modus ohne Cloud nutzen. Dann sind einige Komfortfunktionen wie die Überwachung per mobiler App eingeschränkt.
Maßhaltigkeit und Qualitätskontrolle
Bei technischen Bauteilen zeigen Tests minimale Abweichungen. An Bohrungen und Außenkanten lagen sie bei 0,1 bis 0,2 mm. Das ist für FDM Drucker ein guter Wert. Ein Vergleich verschiedener Filament Profile ergab die besten Ergebnisse meist mit den eigenen Profilen von Bambu Lab. Sie sind auf die Hardware abgestimmt.
Wer es genauer braucht kann im Slicer Schrumpffaktor und Fluss anpassen. Mit einem 3D Scanner wurden gedruckte Teile außerdem mit den CAD Modellen abgeglichen. Über einen langen Bogen bestätigte sich eine Abweichung von höchstens 0,3 mm. Das spricht für den Einsatz bei funktionalen Baugruppen.
Stabile Mechanik und aktiv beheizte Kammer helfen dabei. Auch bei gemischten Düsen und Filamentdurchmessern bleibt die Qualität über das Modell konstant. Das spricht für die Steuerung des Toolchangers.
Aktueller Status und Markterwartung
Bambu Lab hat den H3C offiziell für den 3. November angekündigt. In den vorliegenden Informationen stehen weder Preis noch Liefertermin. Beides sollten Interessenten bei der Hersteller Seite im Auge behalten.
Bei der FCC ist außerdem ein weiteres Modell aufgetaucht. Es ist der P3C mit sieben statt neun Werkzeugplätzen. Offiziell bestätigt ist das bisher nicht. Zum Wettbewerb zählt etwa der Snapmaker U1, der den Markt für Toolchanger zuletzt aufgewühlt hat.
Stimmen aus der Community und erste Einschätzungen
Die Diskussion um den H3C ist noch jung und die Quellenlage besteht überwiegend aus Titeln und Ankündigungen. Im Thread „What To Expect“ geht es um die Erwartungen an den H3C und das AMS 3H. Das ist ein nüchterner Ausgangspunkt, um Herstellerangaben wie die Wechselzeit von etwa 10 Sekunden oder die aktive Trocknung auf zwei Plätzen gegen die Praxis zu prüfen. Ein weiterer Beitrag zur offiziellen Vorstellung bündelt die Eckdaten des Geräts. Er ist eher als Ausgangsbasis für Rückfragen zu lesen als als unabhängige Bewertung.
Erste Einschätzungen aus der Praxis liefern Videos. Der Testbericht von Adam Savage’s Tested ist ein ausführlicher Test des Geräts. Er eignet sich zum Abgleich mit den Punkten, die im Artikel als Grenzen genannt werden, etwa Platzbedarf in der Höhe und Materialverbrauch des Reinigungsturms. Besonders interessant ist das Video von Clough42. Es beschreibt Eindrücke nach dem Einsatz des H3C in einem echten Projekt und damit eher den Alltag als eine reine Spezifikationsprüfung. Wie belastbar diese Eindrücke sind, bleibt offen, solange nur wenige unabhängige Langzeiterfahrungen vorliegen.
Persönliches Fazit
Aus meiner Sicht ist der H3C vor allem für Kleinserien und Prototypen mit mehreren Materialien interessant. Wenn sich die Werkzeugwechsel von etwa 10 Sekunden im Alltag bestätigen sind komplexe Multimaterialteile deutlich wirtschaftlicher. Die gemischten Düsendurchmesser und die 85 °C Trocknung finde ich dabei praxisnäher als reine Farbvielfalt. Kritisch sehe ich Bauhöhe und Reinigungsturm. Bei vielen Farben pro Schicht kann der Turm mehr Material kosten als das Bauteil selbst. Preis und Langzeitzuverlässigkeit kenne ich noch nicht. Bis dahin bleibt es für mich ein vielversprechendes Gerät mit offenen Fragen.


Kommentare