
Druckausrichtung bei FDM, Sovol erklärt Festigkeit, Stützen und Oberfläche

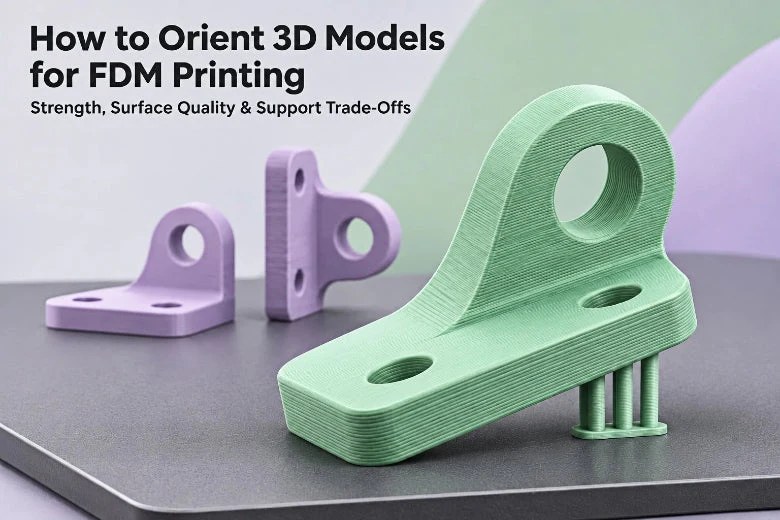
Ein Modell im Slicer zu drehen kostet nichts. Trotzdem entscheidet die Ausrichtung darüber, ob dasselbe Teil aus demselben Material auf demselben Drucker stabil oder spröde, glatt oder rau, sparsam oder verschwenderisch wird. Der Hersteller Sovol hat dazu in einem Leitfaden zur Druckausrichtung sechs Einflussfaktoren zusammengestellt. Der Kern: Es gibt keine allgemein beste Ausrichtung, sondern nur eine passende für das jeweilige Teil.
Inhaltsverzeichnis
Es gibt keine beste Ausrichtung
Ein Halter, der Last tragen muss, braucht andere Prioritäten als ein Schaustück mit sauberer Vorderseite. Auch Material und Geometrie verschieben die Gewichtung. Festigkeit, Oberfläche, Stützvolumen, Druckzeit und Standsicherheit wirken gegeneinander.
Sovol rät deshalb, die Ausrichtung als Abwägung zu behandeln und nicht als Regel zum Auswendiglernen. Zuerst festlegen, was bei diesem Teil zählt. Dann die Kompromisse akzeptieren, die daraus folgen.
Schichtrichtung und Festigkeit
FDM (Fused Deposition Modeling, Schmelzschichtverfahren) baut Teile aus Schichten auf, die beim Abkühlen miteinander verschmelzen. Die Haftung zwischen den Schichten ist in der Regel nicht so hoch wie die Festigkeit innerhalb einer Schicht. Teile sind damit anisotrop, ihre Eigenschaften hängen also von der Richtung ab. Sovol verweist dazu auf ein Übersichtspapier zu mikromechanischen FDM Modellen, das Poren und Hohlräume als Folge des Schichtaufbaus beschreibt.
In der Praxis zählt, wie die Last zum Schichtstapel liegt. Ein Zug entlang der Schichten wird anders getragen als derselbe Zug, der Schichten voneinander abziehen will. Wie groß der Unterschied ausfällt, hängt laut Sovol von Material, Düsentemperatur, Kühlung, Schichthöhe und Geschwindigkeit ab. Eine feste Faustzahl gibt es nicht.
Was die Ausrichtung verändert
Die Faktoren hängen zusammen. Wer einen dreht, verschiebt meist die anderen.
Festigkeit: Die Hauptlast sollte möglichst entlang der Schichten in der XY Ebene verlaufen. Zug, Biegung, Schlag und Dauerbelastung beanspruchen ein Teil aber unterschiedlich.
Oberfläche: Schräge und runde Flächen zeigen einen Treppeneffekt. Sichtflächen sollten vor dem Drehen festgelegt werden.
Überhänge: Was ein Überhang verträgt, hängt von Slicer, Material, Kühlung und Geschwindigkeit ab. Vorschau und kleiner Testdruck zeigen, was die eigene Kombination schafft.
Stützmaterial: Eine Drehung kann Überhänge auf unwichtige Flächen verlegen oder ganz vermeiden. Stützen kosten Filament und Zeit und hinterlassen Spuren.
Druckzeit: Sie ändert sich über Höhe und Stützvolumen sowie Leerfahrten. Der Slicer liefert die Schätzung, die kürzeste Zeit ist aber nicht automatisch die beste Wahl.
Standsicherheit: Hohe und schmale Ausrichtungen haben wenig Kontaktfläche und einen hohen Schwerpunkt. Ein Brim oder eine breitere Standfläche hilft.
Bei Bohrungen gilt: Eine senkrechte Achse verbessert oft die Rundheit. Liegt sie waagerecht, wird die Oberseite der Bohrung zur Brücke. Gedruckte Löcher fallen zudem meist leicht zu klein aus. Wie stark, muss der Test zeigen.
Ausrichtung nach Bauteilart
Sovol liefert eine Tabelle als Startpunkt für Tests. Sie ist ausdrücklich keine feste Regel.
Halter und Funktionsteile: Die tragende Fläche flach legen. Rippen oder mehr Material dort ergänzen, wo Lasten die Schichten kreuzen.
Hohe Modelle: Aufrecht mit breiter Basis drucken und einen Brim prüfen. Dafür steigt das Risiko, dass das Teil kippt oder sich löst.
Flache Platten: Flach drucken. Große Flächen können sich allerdings verziehen.
Rohre und Bohrungen: Senkrechte Bohrungsachse wählen und per Testdruck prüfen. Das Teil wird höher und der Druck dauert länger.
Gehäuse: Offene Seite nach oben oder die am wenigsten sichtbare Fläche unten. Innenstützen lassen sich schwer entfernen.
Texte und Logos: Auf Ober oder Unterseite legen. Auf senkrechten Flächen verschwindet Schrift in der Schichttextur.
Große Modelle in Teilen: Jedes Teil nach eigenem Bedarf ausrichten und die Verbindung planen.
Vergleichen und testen
Sovol empfiehlt eine Shortlist aus zwei oder drei realistischen Varianten. Das Modell duplizieren und jede Kopie anders drehen. Danach alle slicen und Druckzeit, Filamentverbrauch und Stützvolumen nebeneinanderlegen. Meist wird der Zielkonflikt so in wenigen Minuten klar.
Die Schätzwerte sind Näherungen. Deshalb gehört der Blick in die Schichtvorschau dazu: Wo landen Stützen und welche Überhänge hängen durch? Gibt es einen dünnen Hals im Lastpfad?
Danach folgt ein Testdruck mit demselben Material und denselben Kernparametern. Ein Test in einem anderen Filament sagt wenig über Schichthaftung oder Verzug. Das gilt etwa für ABS, das über große Flächen zum Verziehen neigt. Bei Teilen mit kleiner Auflagefläche kann zusätzlich ein Haftmittel wie 3DLac Plus Haftspray 400ml helfen. Das Teil wird dann so belastet oder gebogen wie im Einsatz.
Typische Probleme und Lösungen
Die meisten Fehler zeigen ein erkennbares Muster. Sovol rät, jeweils nur eine Sache zu ändern.
Bruch an der Schichtgrenze: Die Last kreuzte die Schichten oder die Schichthaftung war schwach. Neu ausrichten und danach Temperatur, Kühlung und Schichthöhe prüfen.
Stützspuren: Teil so drehen, dass Stützen auf versteckten oder schleifbaren Flächen enden. Unnötige Stützen entfernen.
Raue Flächen: Sichtflächen nach oben oder unten oder senkrecht legen. Eine kleinere Schichthöhe dort hilft oft.
Unrunde waagerechte Löcher: Senkrechte Achse wählen oder nachbohren und aufreiben.
Hohe und schmale Drucke: Brim und breitere Basis nutzen oder das Modell in kürzere Teile teilen.
Zur Einordnung gehört eine Checkliste vor dem Slicen: Lastrichtung bestimmen und Sichtflächen markieren. Stützen auf unkritische Flächen lenken und Platz für einen Brim lassen. Dann zwei oder drei Varianten vergleichen und vor dem Finaldruck ein kleines Testteil drucken. Wer zum Einstieg Hilfe beim Fehlersuchen sucht: Auch die Fix My Print Challenge von Anycubic drehte sich um typische Druckprobleme.
Persönliches Fazit
Aus meiner Sicht ist der Leitfaden solide, weil er keine Patentrezepte verspricht. Genau das erlebe ich bei Kundenteilen: Dieselbe Halterung braucht je nach Lastfall eine andere Lage. Gute Ergebnisse entstehen, wenn vor dem Slicen klar ist, wo die Kraft verläuft. Die Tabelle würde ich als Gesprächsgrundlage nutzen und nicht als Vorschrift. Mir fehlen konkrete Zahlen zur Festigkeitsdifferenz. Sovol nennt sie bewusst nicht und das ist ehrlich, denn sie schwanken stark. Bei tragenden Teilen rechtfertigt ein kleiner Testdruck die Mühe fast immer.


Kommentare