
Prusa Core ONE+ Gen2 INDX: Test, Mängel und Langzeitstatus

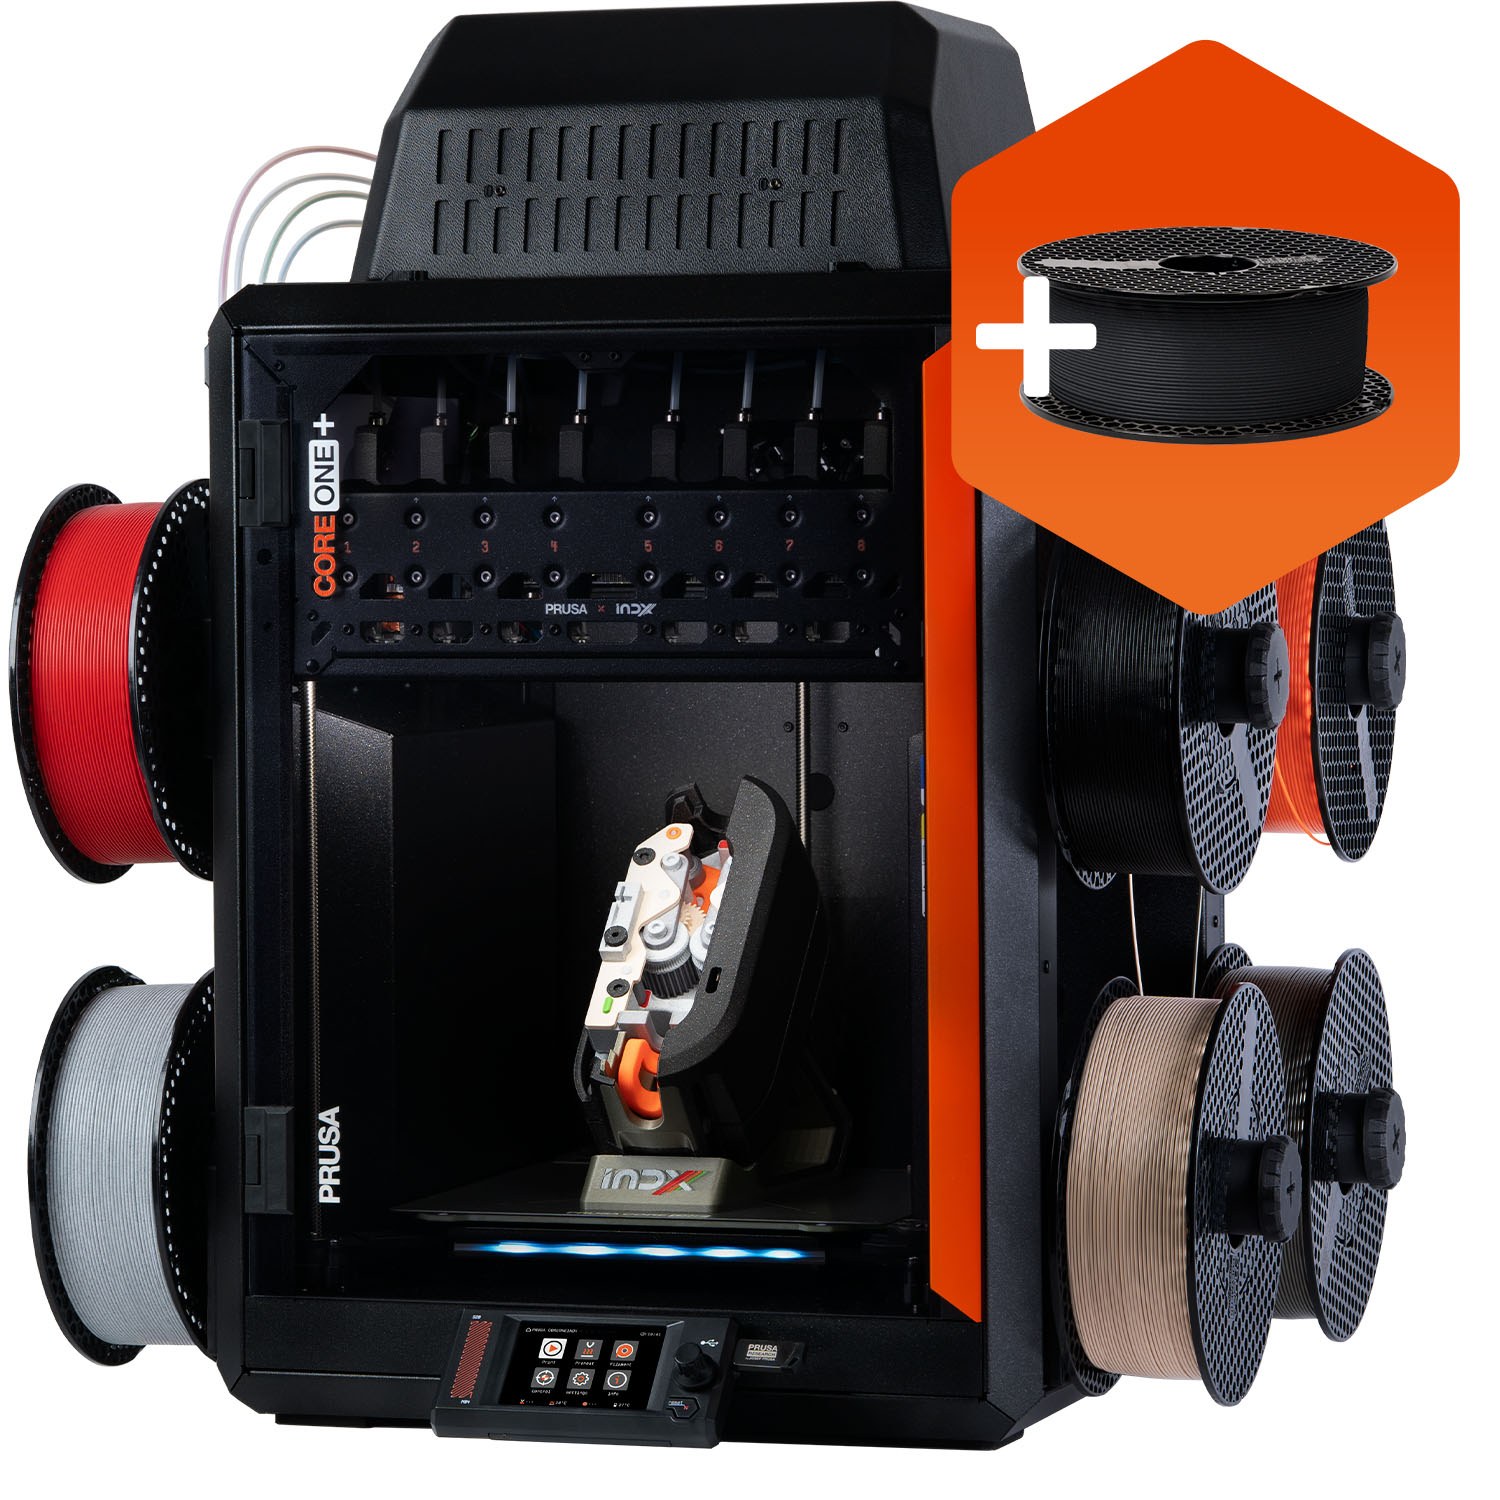
Der Core ONE+ Gen2 INDX von Prusa Research ist ein geschlossener CoreXY Drucker mit acht Werkzeugköpfen. Ein Toolchanger (ein System, das komplette Druckköpfe automatisch ablegt und aufnimmt) soll Mehrfarbdruck ohne klassischen Reinigungsturm möglich machen. Das Hotend wird induktiv beheizt. Das heißt: Die Düse wird über ein Magnetfeld erwärmt und ist dadurch sehr schnell auf Temperatur.
Die Technik funktioniert im Kern gut. Die Software und das Drumherum sind nach den vorliegenden Testeindrücken allerdings noch nicht auf demselben Stand. Dieser Beitrag fasst Aufbau, Messwerte, Mängel und die Langzeiterfahrungen aus einer Printfarm zusammen.
Inhaltsverzeichnis
Das Wichtigste im Überblick
Geschlossener CoreXY Drucker mit acht Toolheads und induktiver Hotendheizung
Brutto Wechselzeit von rund 10 Sekunden (3 bis 4 Sekunden schneller als herkömmliche Toolchanger)
Pelletablage statt Reinigungsturm: im Test etwa 3 g statt 30 g Abfall bei einem mehrfarbigen Modell
Gen2 nutzt GT1.5 Riemen mit 1,5 mm Zahnteilung und braucht Firmware 6.9.0
Heizbett bis 120 °C und passiv beheizter Bauraum mit maximal etwa 50 °C
TPU scheitert beim automatischen Werkzeugwechsel
Fertig montiert 2.209 Euro und als Bausatz 1.909 Euro
Lieferung, Einrichtung und Firmware bei Gen2
Der Drucker kommt vollständig montiert auf einer stabilen Papppalette. Nach dem Entfernen von Transportsicherungen und Folien führt ein digitaler Assistent mit dem Konterfei von Josef Prusa durch die Ersteinrichtung. Die WLAN Verbindung zu Prusa Connect wird per NFC hergestellt.
Das Testgerät war ab Werk vorkalibriert und lief mit einer Entwicklerfirmware. Ein manuelles Update auf die Version 6.6.3 über Prusa Connect führte zu gravierenden Fehlern. Der Druckkopf verkantete sich an den Docks. Die Firmware ist nicht für die neue Gen2 Mechanik ausgelegt.
Der Grund liegt im Antrieb: Gen2 verwendet GT1.5 Riemen mit 1,5 mm Zahnteilung statt der GT2 Riemen mit 2,0 mm. Die feinere Teilung soll VFAs verringern (Vertical Fine Artifacts, feine senkrechte Linien an Außenwänden). Zu diesem Thema gibt es Hintergründe zu den VFA Problemen beim Core One. Erst die interne Firmware 6.9.0 behob die Schrittfehler und steuerte die neue Mechanik korrekt an. Die Revision wurde in einem Reddit Thread zum großen Produktupdate angekündigt.
Tool Docks und Kalibrierung
Die Werkzeughalterungen an der Frontleiste bestehen weiterhin aus Kunststoff Baugruppen. Die Schrauben werden direkt in den Kunststoff eingedreht. Das wirkt weniger wertig als der Rest der Mechanik.
Bei der Düsenreinigung und der Pelletbox gibt es Verbesserungen. Die Positionen in X und Y Richtung tastet der Drucker nun automatisch über die integrierte Wägezelle an. Das manuelle Einfädeln der Düsenspitze in Passnuten entfällt.
Die Z Höhe muss dagegen weiter von Hand mit einem Schraubendreher eingestellt werden. Die Düsenspitze soll das Silikonkissen gerade berühren. Stimmt die Höhe nicht, entstehen unsaubere Pellets und Verunreinigungen. Unter Firmware 6.9.0 treten außerdem sporadische Fehler bei der Versatzkalibrierung zum Druckbeginn auf. Im Test blockierten sie etwa jeden zweiten Druckstart.
Wechselzeit, Pellets und Druckqualität
Nach anfänglichen Firmware Problemen bei der Founders Edition zeigt die finale Version unter Firmware 6.9.0 deutlich bessere Ergebnisse bei mehrfarbigen PLA Drucken. Saubere Drucke mit acht Farben sind möglich. Beim zweifarbigen Druck mit PETG funktioniert es ebenfalls.
Der größte Unterschied zu Systemen mit Reinigungsturm ist die Pelletablage. Die Düse wird nicht an einem Turm gespült. Stattdessen entstehen kleine Pellets, die in einer Box landen. Bei einem mehrfarbigen Helikoptermodell fiel im Vergleich zum Snapmaker U1 nur etwa 3 g Abfall an statt rund 30 g. Das ist ein Faktor 10.
Auch die Zeit pro Wechsel ist kurz. Gemessen wird der gesamte Vorgang: Der Kopf verlässt das Modell, legt das Werkzeug ab und nimmt den neuen Kopf auf. Dann fährt er zurück. Im Schnitt dauert das rund 10 Sekunden. Das ist 3 bis 4 Sekunden schneller als bei herkömmlichen Toolchangern. Möglich macht das die Induktionsheizung, denn das Vorheizen verursacht kaum Wartezeit. Das Prinzip stammt vom Multitoolhead von Bondtech, zu dem es einen Beitrag zum Bondtech INDX gibt.
Spulenhalter, Trockenboxen und Slicer
An den Seiten sitzen spritzgegossene und ausziehbare Spulenhalter. Sie nehmen auch Rollen mit 2 kg auf. Über Bajonettverschlüsse lassen sich die Prusa Trockenboxen direkt befestigen.
Das Beladen bleibt aufwendig. Es gibt kein RFID System, das Spulen erkennt. Jede Farbe und jedes Material muss im PrusaSlicer für jeden Toolhead von Hand gepflegt werden. Dazu kommen getrennte Druckprofile. Eine Synchronisation zwischen Drucker und Software fehlt. Konkurrenzsysteme sind hier bequemer. Bei acht Farben kostet jeder Spulenwechsel spürbar Zeit.
Stefan von CNC Kitchen testet den Drucker seit einer Woche. Er lobt die Druckqualität und nennt saubere Mehrfarbdrucke ohne Reinigungsturm und mit minimalem Materialverlust eine beachtliche Ingenieursleistung. Er kritisiert zwei Dinge. Der Einblick in den Druckraum sei durch die getönte Scheibe und die Querblende katastrophal. Gerade die ersten Schichten lassen sich kaum beurteilen. Die manuelle Zuweisung im PrusaSlicer sei nicht mehr zeitgemäß.
Bauraumtemperatur, Heizbett und ABS
In der Gen2 Revision wurde die Bettaufhängung überarbeitet. Sie soll die Wärme gleichmäßiger verteilen. Wärmebildmessungen zeigen bei einer Solltemperatur von 120 °C in der Mitte rund 116 °C. Zum Rand fällt die Temperatur auf etwa 101 °C ab.
Eine aktive Bauraumheizung gibt es nicht. Bei 24 °C Raumtemperatur erreicht der Innenraum nach 15 Minuten 40 °C. Bei längeren Drucken pendelt er sich bei 44 bis 50 °C ein.
Das reicht für kleine Teile aus ABS. Bei großflächigen Bauteilen zeigte sich leichtes Warping und Delamination auf der satinierten Platte. Als Alternative empfiehlt der Tester ASA. Das Material ist UV und temperaturbeständig und druckt mit weniger Verzug zuverlässiger.
PLA mit PETG als Stützmaterial
PLA und PETG haften chemisch nicht aneinander. Das macht PETG zu einem brauchbaren Stützmaterial für PLA Drucke. Beim Toolchanger ist das ein sinnvoller Einsatz der zusätzlichen Köpfe.
Wichtig sind die Slicer Einstellungen. Es sollten komplette Stützen aus PETG erzeugt werden. Nur die Schnittstelle in PETG zu drucken führt zu Haftungsproblemen an der Trennschicht. Empfohlen sind außerdem ein Z Kontaktabstand von 0,0 mm und ein konzentrisches Muster. So verzahnen sich die Schichten nicht. Mit diesen Parametern lösen sich Überhänge und Stützen rückstandsfrei ab und die Oberfläche bleibt sauber.
TPU und der automatische Werkzeugwechsel
Für das INDX System fehlen im PrusaSlicer bislang offizielle TPU Profile. Härteres TPU 95A ließ sich einfarbig sauber verarbeiten. Bei TPU 90A verweigerte der Extruder den Vorschub durch die langen PTFE Schläuche.
Das größte Problem zeigt sich beim Toolchange. Beim Ablegen des Kopfes zieht das Filament zurück und knickt ab. Der elastische Strang rutscht aus der Führung neben die Düse. Der Kopf lässt sich danach nicht mehr korrekt aufnehmen und der Druck bricht mit einer Fehlermeldung ab. Mehrmaterialdrucke mit flexiblem Filament sind mit dem aktuellen System mechanisch nicht zuverlässig möglich.
Langzeiterfahrung aus einer Printfarm
Michael Preischl betreibt sechs Core ONE INDX im Dauerbetrieb rund um die Uhr. Er nennt mehr als 3.000 Betriebsstunden und etwa 180.000 Toolchanges. Dabei gab es nur fünf Wechselfehler. Vier davon ließen sich beheben. Hinzu kam eine verstopfte Düse.
Seit dem Update auf Firmware 6.9.0 druckt er PLA vollständig ohne Reinigungsturm. Er kritisiert gelegentliche Startfehler bei der Düsen Offset Kalibrierung. Der serienmäßige Pelletbehälter fasst nur 3.000 Pellets. Preischl saugt ihn mit einem Mini Staubsauger ab. So vermeidet er Neukalibrierungen durch den Ausbau.
Diese Zahlen kommen von einem einzelnen Betreiber. Sie sind ein guter Hinweis auf die Haltbarkeit der Mechanik. Eine breite Statistik sind sie nicht.
PTFE Abrieb, Pelletbehälter, Lautstärke und Nozzlegate
An den oberen Gehäuseöffnungen scheuern die PTFE Zuführschläuche bei schnellen Kopfbewegungen an scharfen Blechkanten. Das erzeugt sichtbaren Kunststoffabrieb. Nachträgliche Kantenschützer sind nötig.
Beim Pelletbehälter hat Prusa reagiert. Bei Gen2 ist die Gehäusewand vorperforiert. Dort lässt sich ein Durchbruch schaffen und ein größerer externer Sammelbehälter montieren. Die Kapazität steigt damit von 3.000 auf mehrere zehntausend Pellets. Unterbrechungsfreie Drucke werden so möglich.
Binaurale Mikrofonaufnahmen zeigen einen moderaten Schalldruckpegel. Deutlich hörbar sind aber die hochfrequenten metallischen Klick und Verriegelungsgeräusche beim Werkzeugwechsel. Bei vielen Wechseln fällt das auf.
Das Nozzlegate betrifft die INDX Düsen. Bondtech deklarierte sie als gehärtet. Gemessen wurden aber nur 30 bis 33 HRC statt der versprochenen 55 bis 60 HRC. Bondtech und Prusa bieten laut Testbericht Gutschriften und Erstattungen an. Für abrasive Filamente sind diese Düsen ungeeignet.
Vor und Nachteile
Vorteile:
Rund 10 Sekunden Brutto Wechselzeit
Etwa zehnmal weniger Abfall als bei Systemen mit Reinigungsturm
Saubere Mehrfarbdrucke mit PLA und PETG ab Firmware 6.9.0
X und Y Position der Pelletbox werden automatisch angetastet
Gen2 Pelletbehälter lässt sich nach außen erweitern
Gute Haltbarkeit in der Printfarm mit 180.000 Wechseln und wenigen Fehlern
Nachteile:
Kein RFID und manuelle Filamentzuweisung im PrusaSlicer
Sporadische Fehler bei der Offset Kalibrierung zum Druckstart
TPU scheitert beim Werkzeugwechsel
Schlechter Einblick durch getönte Scheibe und Querblende
Scheuernde PTFE Schläuche an der Gehäusekante
Ungehärtete Düsen und damit keine abrasiven Filamente
Großflächiges ABS neigt zu Warping
Lange Lieferzeiten
Preis und Verfügbarkeit
Laut Prusa Produktseite und den vorliegenden Testangaben kostet das fertig montierte Gerät 2.209 Euro. Der Bausatz liegt bei 1.909 Euro. Das Gen2 Upgrade Kit kostet 54,99 Euro.
Die Lieferzeiten betragen mehrere Wochen bis Dezember. Wer jetzt bestellt, muss also mit Wartezeit rechnen.
Vergleichbare Produkte
Drei Geräte kommen dem Core ONE+ Gen2 INDX in Teilen nahe. Keines davon verfolgt exakt dasselbe Konzept.
Snapmaker U1: Toolchanger mit vier unabhängigen Toolheads und CoreXY. Der Bauraum beträgt 270 × 270 × 270 mm. Der Preis startet laut Herstellerseite bei 849 US Dollar. Das Gerät ist kleiner und günstiger als der Prusa.
Bambu Lab H2C: Kein echter Toolchanger. Es ist ein Hotendwechsler mit der Bezeichnung Vortek. Über parallel verbundene AMS Einheiten sind bis zu 24 Materialien in einem Druck möglich. Der AMS Combo kostet 2.199 US Dollar.
Original Prusa XL mit fünf Toolheads: Ebenfalls ein Toolchanger bei Prusa Research. Der Bauraum misst 360 × 360 × 360 mm. Das Preisniveau ist deutlich höher: Mit Enclosure Bundle werden 3.610,18 US Dollar genannt.
Wer sich für die Filament basierte Alternative im eigenen Haus interessiert, findet Informationen zur MMU3 für den Core One.
Stimmen aus der Community und erste Einschätzungen
Direkt zum Gerät gibt es im Thread zum INDX-Update eine Diskussion, die den Auslieferungsstart in dieser Woche zum Anlass nimmt. Aus dem Titel geht nur der Versandstart hervor. Wie die Nutzer Software, Kalibrierung oder Langzeitstabilität bewerten, lässt sich daraus nicht ableiten. Das passt aber zu den Testeindrücken: Die Hardware ist am Markt angekommen, belastbare Praxisberichte aus mehreren Haushalten und Werkstätten fehlen noch. Ein weiterer Beitrag greift die Haltung auf, dass Prusa für manche Anwender eine Alternative zu Bambu Lab ist. Er betrifft aber die Markenwahl insgesamt und nicht den INDX selbst.
Kritischer fällt ein Video aus, das sich schon im Titel als offener Brief an Prusa Research versteht. Es behandelt den Core One L und nicht den INDX, zeigt aber, dass Teile der Community von Prusa bei Qualität und Kommunikation mehr erwarten. Das deckt sich mit dem Eindruck, dass Software und Drumherum beim INDX noch hinter der Technik zurückliegen. Eine breite, belegte Einschätzung zum Gerät selbst steht bislang aus.
Persönliches Fazit
Aus meiner Sicht ist der Core ONE+ Gen2 INDX mechanisch ein starkes Gerät. Zehn Sekunden pro Wechsel und 3 g statt 30 g Abfall sind Werte mit praktischem Nutzen, vor allem bei Serien in PLA. Die Zahlen aus der Printfarm mit 180.000 Wechseln stimmen mich vorsichtig optimistisch. Ich würde sie aber nicht verallgemeinern.
Für den Einsatz im Mittelstand würde ich noch abwarten. Die manuelle Filamentpflege im Slicer, die Offset Fehler und die Düsen mit zu geringer Härte sind Dinge, die im Alltag Zeit kosten. Für Prototypen in PLA oder PETG kann sich das Gerät schon lohnen. Für ABS in großen Teilen oder TPU eignet es sich in der aktuellen Form nicht. Dann wäre ich bei ASA oder einem anderen System besser aufgehoben. Mit der Lieferzeit bis Dezember bleibt genug Zeit, auf weitere Firmware Updates zu warten.

Kommentare