
TPU Filament Guide: Grundlagen, Drucktipps und Materialtests

TPU wird im 3D Druck oft unterschätzt. Das Material ist elastisch und abriebfest und eignet sich für Dichtungen, Puffer, Hüllen und Funktionsteile. Der schlechte Ruf kommt meist von Stringing, Blasen und Materialstau im Extruder. Dieser Guide fasst Grundlagen und Drucktipps zusammen und stellt zwei Sonderformen vor: das dickere FilaFlex von Recreus und das glasfaserverstärkte Fibreheart TPU GF von Siraya Tech. Als Testumgebung dienen Drucker von Prusa, darunter ein Prusa XL mit Toolchanger.
Inhaltsverzeichnis
Das Wichtigste im Überblick
Standard TPU hat meist 95A Shore Härte. Die gefühlte Flexibilität hängt stark von Wandstärke und Infill ab.
TPU nimmt Wasser aus der Luft auf. Trocknung bei 60 °C für etwa 6 Stunden bringt die Druckqualität zurück.
Die maximale volumetrische Geschwindigkeit im Filament Profil ist der wirksamste Einzelwert gegen Materialstau. Ein Beispielwert sind 4 mm³/s.
FilaFlex mit 2,20 mm Durchmesser hat 58 % mehr Querschnitt und knickt im Extruder weniger leicht aus. Gerätefüße waren damit in etwa der halben Zeit gedruckt.
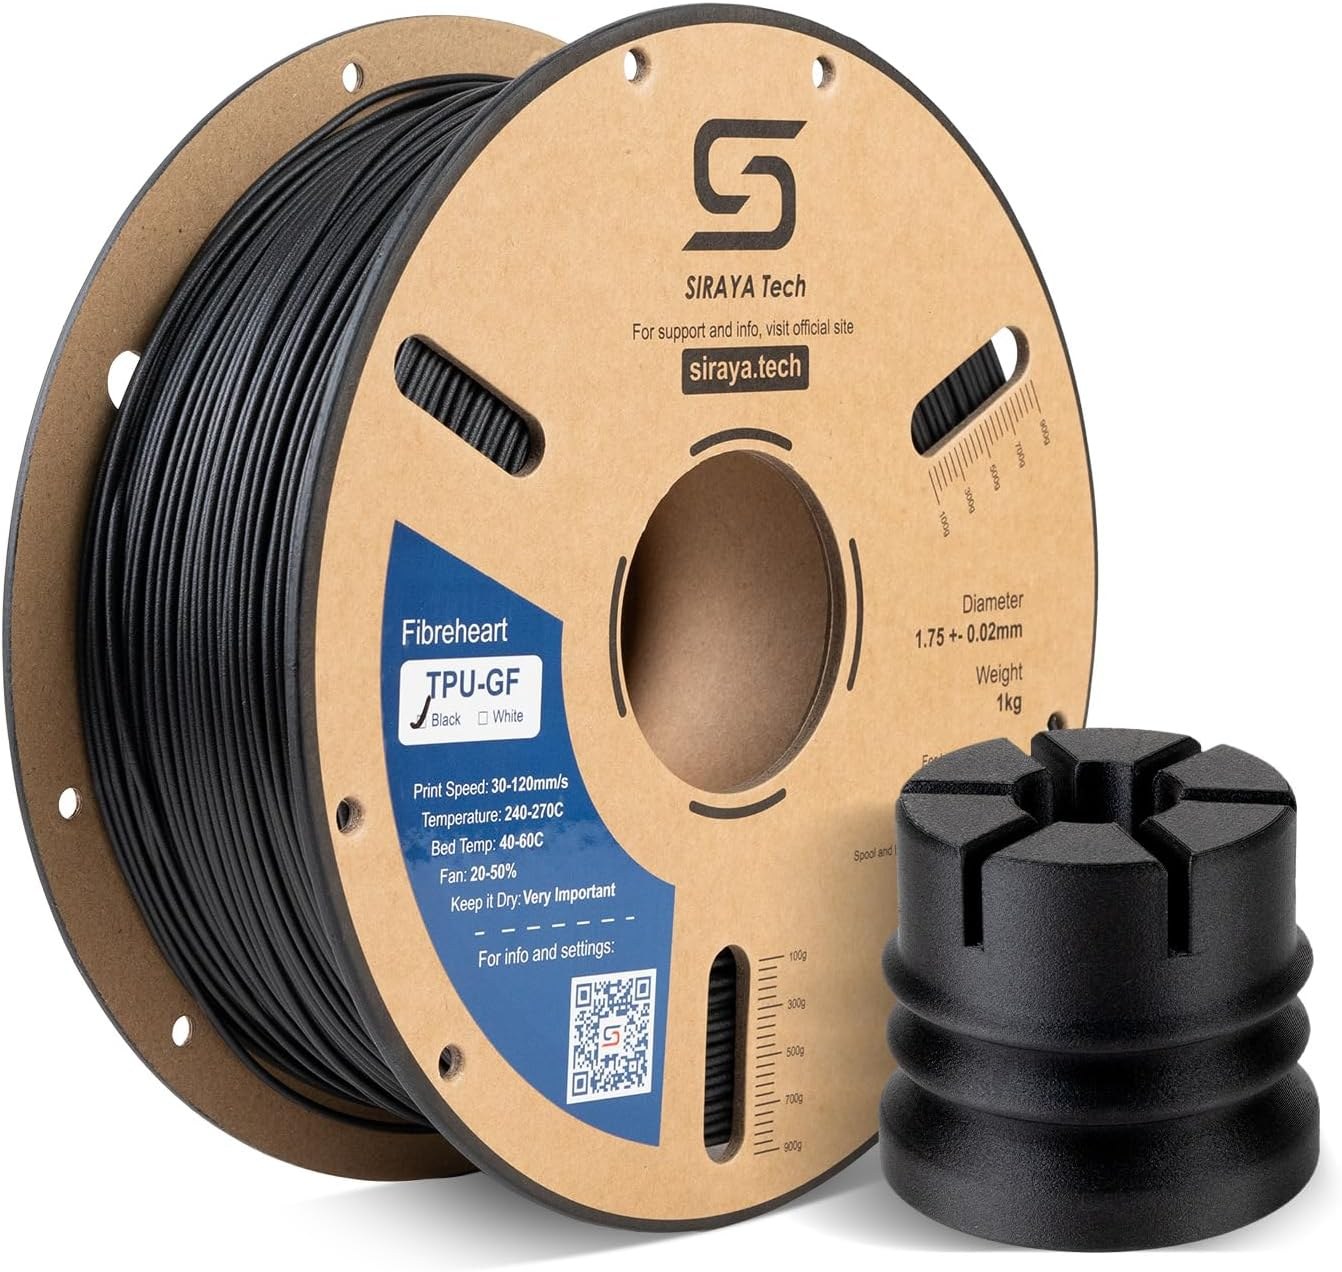
Fibreheart TPU GF enthält 15 % Glasfaser und ist deutlich steifer als normales TPU. Eine gehärtete Düse* ist Pflicht.
Mit einem Toolchanger lassen sich TPU und PETG in einem Druck verbinden. Dabei sorgt die Interlocking Funktion für mechanischen Halt.
Was TPU ist und was die Shore Härte aussagt
TPU gehört zur Familie der thermoplastischen Elastomere (TPE). Jedes TPU ist ein TPE, aber nicht jedes TPE ist ein TPU. Auf der Spule steht meist eine Zahl mit Buchstabe. Sie bezeichnet die Shore Härte, also ein Maß für den Widerstand gegen das Eindrücken einer Messspitze.
Die meisten Filamente nutzen die Skala Shore A von 0 bis 100. Shore 00 liegt noch weicher und wird gern mit Gummibärchen verglichen. Shore D 100 entspricht ungefähr einer Bowlingkugel. Der Standard im FDM Druck ist 95A, etwa die Härte von Skateboardrollen. Weitere Materialdaten stehen in der Materialdatenbank für TPU.
In der Praxis sagt die Zahl nur die halbe Wahrheit. Ein dünnwandiges Teil mit wenig Infill fühlt sich bei 95A weich an. Ein massives Bauteil aus demselben Filament ist dagegen kaum biegbar. Wer Flexibilität plant, stellt also Geometrie und Füllung bewusst ein und tauscht nicht gleich das Material.
Feuchtigkeit und Trocknung
TPU ist stark hygroskopisch. Das aufgenommene Wasser verdampft in der heißen Düse. Die Folgen sind Blasen im Strang, schlechte Schichthaftung und starkes Stringing. Ein misslungener Druck mit feuchtem Filament zeigt das deutlich: raue Oberfläche, Fäden zwischen allen Teilen.
Als Lösung dient ein Filamenttrockner. Im Test lief ein Sunlu S4 bei 60 °C für 6 Stunden. Vor dem Backofen wird gewarnt, weil seine Temperaturregelung zu ungenau ist. Die Hersteller geben bei TPU zum Teil eigene Werte an: Polymaker nennt für PolyFlex TPU95 etwa 65 °C für 8 Stunden.
Nach dem Trocknen sollte das Filament direkt aus dem Trockner oder aus einer dichten Box wie der Prusa Drybox gedruckt werden. An der Luft nimmt TPU schon nach kurzer Zeit wieder Feuchtigkeit auf. Eine Übersicht zu den Effekten gibt der Beitrag zu feuchtem Filament.
Als Trockner kommen zum Beispiel Creality Space Pi Filament trockner oder FilaPartner E1 Filament Trockner infrage. Wichtig ist, dass die Zieltemperatur von 60 °C erreicht wird.
Slicer Einstellungen und Düsentemperatur
TPU braucht eigene Profile. Der erste Schritt ist daher ein fertiges Herstellerprofil für das Filament und den Drucker. Direct Drive Extruder (Antrieb direkt am Druckkopf) machen den Druck deutlich einfacher als ältere Bowden Systeme. Dort staut sich das weiche Material im langen Schlauch.
Treten Probleme auf, hilft die Begrenzung der Max Volumetric Speed im Filament Tab des Slicers. Ein Beispielwert sind 4 mm³/s. Der Extruder soll damit nicht mehr Material fördern, als das Filament verkraftet. Zu viel Förderung führt bei flexiblem Material zu Stau oder Einknicken im Antrieb. Statt viele Einzelgeschwindigkeiten per Hand zu senken, setzt der Slicer so eine globale Obergrenze.
TPU reagiert zudem empfindlich auf die Düsentemperatur. Schon 10 Grad Unterschied verändern die Neigung zum Stringing stark. Ein Temp Tower zeigt, welcher Wert für die jeweilige Spule passt.
Für den Einstieg auf Bambu Lab Druckern gibt es außerdem ein TPU Feed Assist Modul, das die Zuführung von flexiblen Filamenten erleichtern soll.
Haftung auf der Druckplatte und Ablösen
Anders als PLA haftet TPU auf glatten PEI Platten oft zu gut. Beim Ablösen kann die Oberfläche der Platte Schaden nehmen. Strukturierte oder satinierte Platten sind für TPU besser geeignet.
Wer nur glatte Platten hat, trägt Klebestift als Trennmittel auf. Das TPU verbindet sich dann mit dem Kleber statt mit der Platte. Eine zweite Möglichkeit ist das Gefrierfach: Stahlplatte und TPU ziehen sich bei Kälte unterschiedlich stark zusammen. Das Bauteil springt danach fast von selbst ab. Das funktionierte an Testobjekten wie einem Benchy und einem Oktopus. Wer für schwierige Materialien eine Haftschicht nutzen will, findet im Beitrag zu PLA als Haftvermittler einen weiteren Ansatz.
FilaFlex mit 2,20 mm Durchmesser
Recreus hat ein FilaFlex mit 2,20 mm statt 1,75 mm Durchmesser entwickelt. Es soll das Kernproblem von flexiblem Filament lösen: Der dünne Strang knickt zwischen Antrieb und Düse aus. Der größere Durchmesser erhöht die Querschnittsfläche um 58 % und damit den Knickwiderstand. Trotz der Dicke passt das Material noch durch Standard PTFE Schläuche.
Der Vorteil ist die Geschwindigkeit. Gedruckt wurde auf einem Prusa XL mit speziellen Düsen. Die Druckgeschwindigkeit kommt damit fast an PLA heran. Ein Satz Gerätefüße brauchte mit dem 2,20 mm Profil nur etwa die Hälfte der Zeit gegenüber dem Standarddurchmesser. Das Druckbild blieb sauber.
Wichtig für die Praxis: Das Filament passt nicht auf jeden Extruder. Es braucht einen Antrieb und eine Düse, die für 2,20 mm ausgelegt sind. Auf einem Standarddrucker mit 1,75 mm Extruder lässt es sich nicht einsetzen.
Glasfaserverstärktes TPU von Siraya Tech
Das Fibreheart TPU GF ist ein Verbundwerkstoff aus TPU und 15 % Glasfaser. Laut der Produktseite von Siraya Tech soll es steif und zäh zugleich sein. Es nimmt Stöße auf und dämpft Vibrationen. Die Glasfasern wirken wie ein Skelett in der TPU Matrix. Das verringert Verzug und Schwindung.
Die Oberfläche ist matt und glatt. Das unterscheidet das Material von Nylon GF, das sich rauer anfühlt. Hohe Fasergehalte streuen das Licht und machen Schichtlinien weniger sichtbar. Makroaufnahmen zeigen die Fasern im Strang. Als Beispiel dient ein Drohnenrahmen, der Stöße dämpfen und trotzdem formstabil bleiben soll. Ebenso passen Stoßfänger oder robuste Gehäuse im Modellbau.
Zu den Daten: Der Durchmesser beträgt 1,75 mm (plus minus 0,03 mm). Die Drucktemperatur liegt bei 240 bis 270 °C und die Betttemperatur bei 40 bis 60 °C. Der Biegemodul wird mit 1200 MPa angegeben. Eine gehärtete Stahldüse mit mindestens 0,4 mm ist Pflicht, weil Glasfasern Messingdüsen schnell abnutzen. Bei der Shore Härte widerspricht sich die Herstellerseite: In den Spezifikationen stehen 67D, in der FAQ 64D. In beiden Fällen ist das Material eher ein zäher Konstruktionswerkstoff als ein Gummi. Der Hersteller vergleicht es mit einem Schutzhelm und nennt es kompatibel mit Bambu Lab AMS und AMS Lite.
Zusätzlich nennt Siraya Tech Beständigkeit gegen Öle, Fette und gängige Lösungsmittel. Wer auf flexible Eigenschaften mit einstellbarer Härte setzt, findet im Beitrag über Siraya Techs TPU Air ein weiteres Material des Herstellers. Ein ähnlicher Ansatz für heiße Umgebungen ist das Glasfaser TPU 75D von Rosa3D.
Multi Material Druck und Interlocking
Mit Toolchanger Systemen wie beim Prusa XL lassen sich harte Materialien wie PETG mit weichem TPU in einem Druck kombinieren. Das Problem: Die beiden Kunststoffe gehen chemisch oft keine Bindung ein. Die Interlocking Funktion im Slicer löst das mit mechanischen Verschränkungen. An den Kontaktstellen entstehen Balkenstrukturen, die die Teile physisch zusammenhalten.
Gezeigt wurden eine Handyhülle mit harter Außenschale und weichem Inlay sowie ein Lernmodell. Das Modell ist ein Fingerknochen mit integriertem flexiblem Gelenk. Damit fällt die mangelnde Materialhaftung bei Funktionsteilen weg, solange die Geometrie die Verschränkung zulässt.
Faltenbälge und Mode aus TPU
Für eine selbst gebaute Universalprüfmaschine entstanden Faltenbälge nach einem Trick aus der Maker Szene. TPU und PLA werden in abwechselnden Schichten gedruckt. Weil sie nicht aneinander haften, wirkt das PLA als Stützmaterial. Nach dem Druck wird es einfach herausgezogen. Übrig bleibt ein gefalteter Balg, der sich auf andere Weise kaum drucken ließe.
Auch in der Mode wird TPU genutzt. Die Firma Zellerfeld fertigt komplette recycelbare Schuhe aus TPU auf FDM Druckern. Das zeigt, dass das Material über Prototypen hinaus für Serienprodukte taugt.
Vor und Nachteile
Vorteile der vorgestellten Materialien und Methoden:
TPU ist elastisch und abriebfest und deckt viele Funktionsteile ab.
FilaFlex mit 2,20 mm druckt deutlich schneller und zuverlässiger im Extruder.
TPU GF hat wenig Verzug und eine matte Oberfläche ohne Nachbearbeitung.
Interlocking und PLA Stützstrukturen machen komplexe Teile möglich.
Nachteile und Grenzen:
TPU muss vor dem Druck gut getrocknet sein und trocken bleiben.
Glatte PEI Platten können durch zu starke Haftung beschädigt werden.
Das 2,20 mm Filament setzt passende Extruder und Düsen voraus.
TPU GF verlangt eine gehärtete Düse und ist deutlich weniger dehnbar als 95A.
Preis und Verfügbarkeit
Das Fibreheart TPU GF kostet bei Siraya Tech aktuell 34,39 US Dollar für 1 kg in Matte Black. Der reguläre Preis liegt laut Herstellerseite bei 39,99 US Dollar. Zum Zeitpunkt der Recherche waren 22 Spulen auf Lager. Der Versand wird an der Kasse berechnet. Preise für FilaFlex mit 2,20 mm liegen in den Quellen nicht vor.
Vergleichbare Produkte
PolyFlex TPU95 von Polymaker: Standard TPU in 1,75 mm, Trocknung laut Hersteller bei 65 °C für 8 Stunden. Der Preis liegt laut einer Übersicht bei etwa 30 US Dollar pro kg.
TPU 95A von Overture 3D: günstige Alternative im 1,75 mm Format. Die 1 kg Spule kostet 22,99 US Dollar (regulär 31,99 US Dollar).
Cheetah 95A von NinjaTek: nennt 580 % Dehnung und eine um 84 % höhere Schlagzähigkeit gegenüber ABS.
Alle drei sind klassische weiche TPU Typen. Sie bieten weder das größere Format von FilaFlex noch die Steifigkeit von TPU GF.
Persönliches Fazit
Aus meiner Sicht liegen die meisten TPU Probleme an Feuchtigkeit und zu hohem Materialfluss, nicht am Filament selbst. Trockenes Material und ein gesetztes Limit bei der volumetrischen Geschwindigkeit lösen in der Praxis einen Großteil der Fehldrucke. Das 2,20 mm Filament ist eine kluge Idee, aber ein Spezialfall, weil es passende Hardware braucht. Das TPU GF finde ich für Gehäuse und Dämpfungsteile interessant. Der abweichende Shore Wert auf der Herstellerseite zeigt aber, dass vor einem Serieneinsatz eigene Prüfungen nötig sind. Für Bauteile mit festen Anforderungen lohnt sich bei Mittelstandskunden meist ein Vergleichsmuster, bevor die Materialwahl feststeht.


Kommentare